Même pigment, même résine, même polymérisation. Deux panneaux, initialement indiscernables, restent exposés aux intempéries pendant deux ans, puis reviennent différents : l’un s’essuie facilement, l’autre laisse une trace blanche sur le pouce. La différence a été décidée avant même que la poudre ne soit projetée, au niveau du dépôt des plaquettes sur le film. Cette page retrace ce processus, du mélange au panneau, puis s’interroge sur ce qu’un rapport de vieillissement peut réellement apporter.
Points clés à retenir
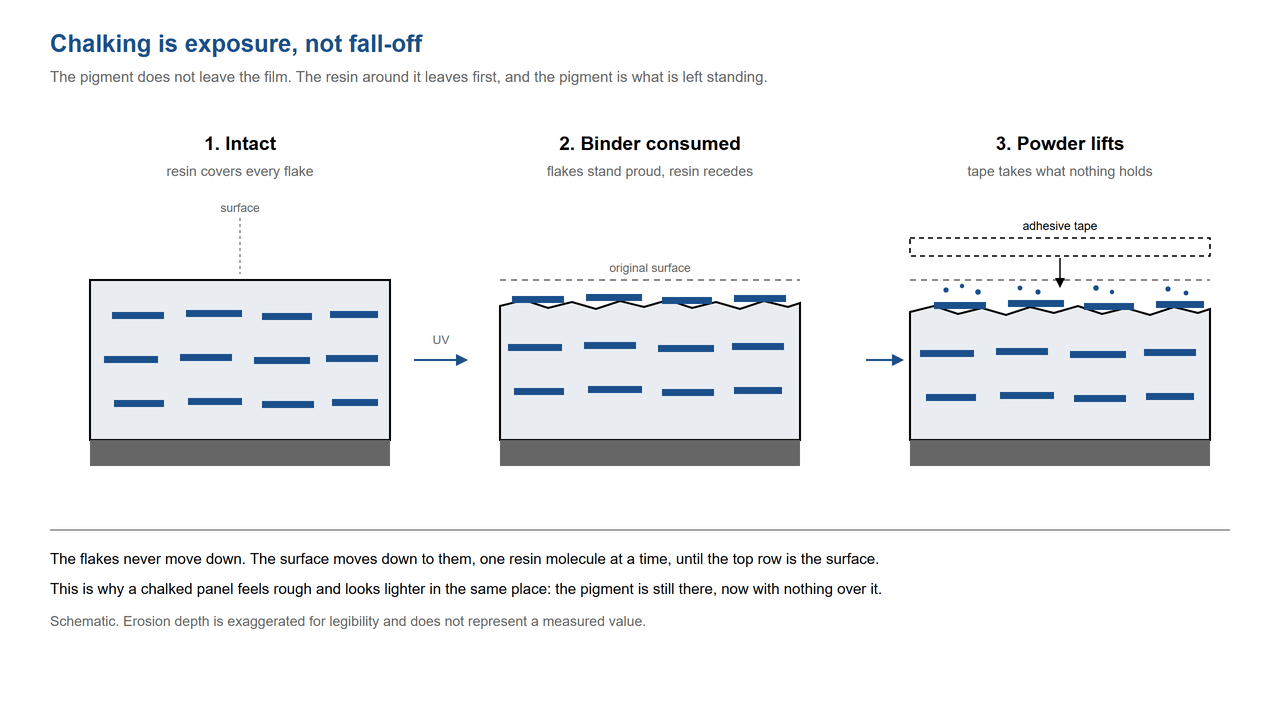
Le farinage est une modification de surface : une poudre libre, encore adhérente, produite par la dégradation du revêtement. Il ne s’agit pas d’une fuite de pigment du film.
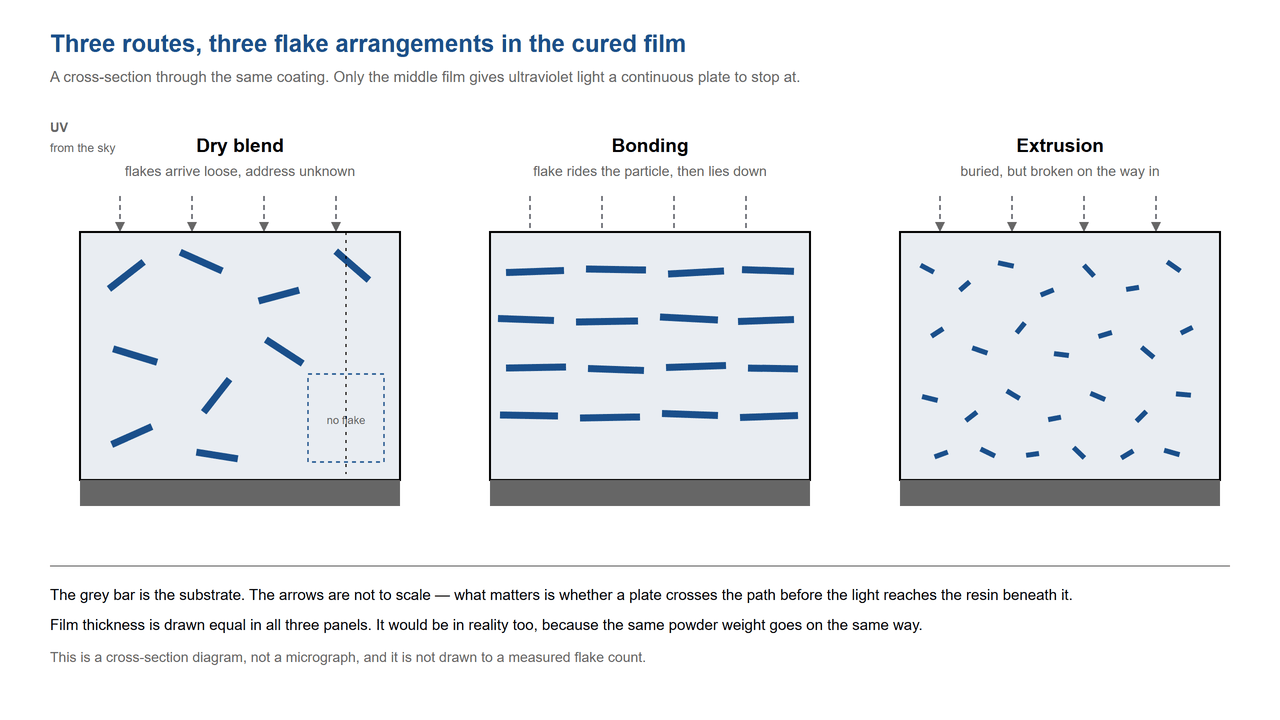
Le mélange à sec, le collage et l'extrusion laissent le même flocon dans trois positions différentes à l'intérieur d'un film durci.
Une écaille parallèle à la surface laisse passer la lumière ultraviolette. Une écaille orientée de façon aléatoire, en revanche, ne la laisse pas passer.
Le ruban adhésif permet de décoller le liant dégradé du panneau. Un examen visuel ne permet pas de distinguer cette poudre des saletés déposées par l'atmosphère.
Ce qui change entre les fournisseurs, c'est la méthode qui sous-tend un indice de vieillissement, et non l'indice lui-même.
Pourquoi deux panneaux de la même couleur craient-ils à des vitesses différentes ?
La norme qui évalue le farinage définit ce terme avant toute autre notation : une modification de surface sous forme de poudre adhérente et friable, produite par la dégradation du revêtement [1]. Il est important de bien comprendre cette définition. Le blanc sur un pouce n’est pas un pigment qui s’est détaché du film. Il s’agit d’un pigment resté en place malgré la consommation de la résine environnante ; les particules se détachent désormais de la surface, sans aucun liant.
Cette définition établit également l'ordre des événements. Le farinage et la décoloration sont d'abord liés au liant, puis aux pigments : la résine se dégrade en premier, le pigment étant simplement mis à nu. Deux panneaux fabriqués selon la même formulation devraient donc se détériorer au même rythme. Or, ce n'est pas le cas. Un élément du film masque une partie de la résine et laisse le reste exposé ; de plus, dans un revêtement composé de plaquettes plates, cet élément n'est pas réparti uniformément.
Lorsqu'un client apporte le produit, la qualité, la résine et le temps de polymérisation sont déjà fixés. Une fois ces paramètres identiques, il ne reste qu'une seule variable : la position finale des plaquettes dans le film. Ce n'est pas le pigment lui-même qui détermine cette position, mais le trajet de la poudre jusqu'au pistolet.
L'endroit où le flocon finira par se déposer est déterminé avant que le film ne durcisse.
Un revêtement en poudre est un amas de particules de résine sèche, le pigment se déplaçant à proximité sous forme de particule solide distincte. La particule sort du pistolet dans l'un des trois états suivants : libre, adhérente ou enrobée. C'est cet état qu'elle conserve, car une fois que le film s'est fluidifié et solidifié, la particule cesse de bouger.
Loose Flake n'a pas d'adresse fixe dans le film
Dans un mélange sec, le pigment se loge entre les particules de résine, maintenu en place par le seul mélange. C'est également à ce stade que le pigment et la poudre se séparent sous l'effet du champ électrostatique, car leurs charges sont différentes. Il en résulte un phénomène spatial. Un film issu d'un mélange présente des zones où les paillettes sont denses et d'autres où elles sont presque absentes ; ces dernières correspondent à de la résine nue, offrant un accès direct à la surface.
Le flocon lié se dépose au fur et à mesure que le film s'écoule
Le processus de liaison consiste à chauffer la poudre jusqu'à ce que la surface des particules s'assouplisse et que les paillettes y adhèrent. Les paillettes se fixent alors à une particule au lieu de flotter librement. Une étude de 2005 sur les paillettes d'aluminium dans les revêtements en poudre a montré que plus l'étape de liaison est longue, plus les plaquettes s'orientent parallèlement à la surface du revêtement [2]. Il convient d'interpréter cette étude de manière restrictive : elle porte sur l'orientation des paillettes, et non sur leur durabilité ; aucune donnée relative à la durée de vie n'est donc pertinente ici.
Le flocon extrudé est déjà brisé avant même d'atteindre le panneau.
L'extrusion introduit le pigment à l'intérieur de la particule. Ceci résout le problème de séparation et en engendre un autre. La plaquette est brisée dans l'extrudeuse, puis à nouveau dans le broyeur, et la perte de brillance qui en résulte explique pourquoi l'industrie a abandonné l'extrusion pour les pigments à effets [3]. Une lamelle brisée ne présente plus de surface continue. Elle colore le film et n'a aucune autre fonction.
Si la question ouverte porte sur le substrat plutôt que sur la voie, les compromis entre verre borosilicaté et mica comme substrat sont présentées séparément, et les gamme de paillettes de verre est la même géométrie poussée à l'extrême.
Les revêtements utilisent depuis longtemps des charges planes comme barrières — les paillettes de verre et l'oxyde de fer micacé en sont des exemples courants — partant du principe que le chevauchement des plaquettes allonge le trajet que l'eau et l'oxygène doivent parcourir pour atteindre le substrat. Les paillettes parallèles interrompent également le passage des ultraviolets, ce qui détermine la vitesse de dégradation de la résine sous-jacente. Le même principe régit l'optique : les plaquettes planes réfléchissent la lumière comme une nappe nacrée, les plaquettes disposées aléatoirement la diffusent et la profondeur détermine la couleur.
Nous n'avons rien découvert de tout cela. C'est pourquoi ces produits de comblement sont vendus, et personne n'est obligé de nous les prendre.
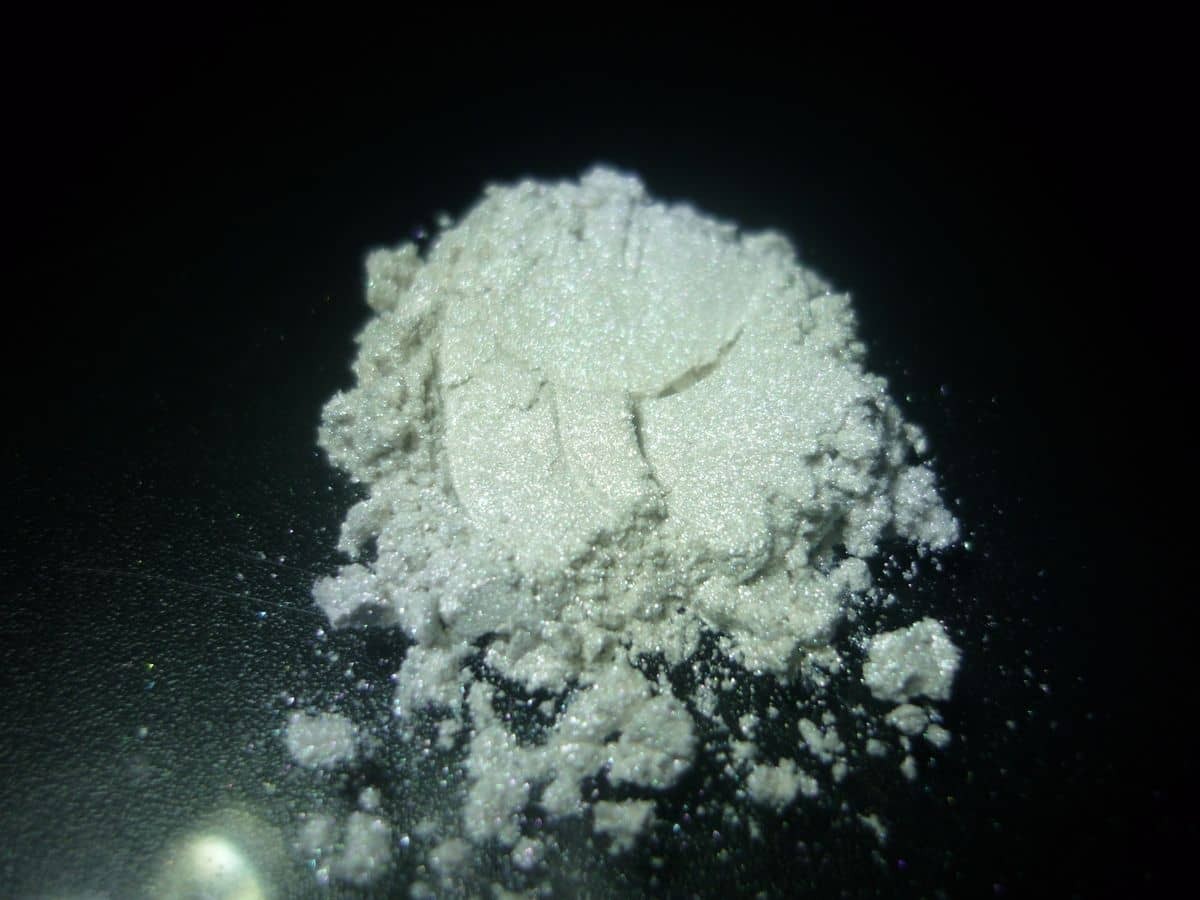
Une qualité perle telle que livrée, avant son passage dans la ligne de poudrage. La résistance aux intempéries dépend de l'emplacement final de ces plaquettes dans le film.
Panneaux en aluminium thermolaqué sur une façade extérieure. Les faces les plus exposées au soleil présentent en premier lieu une perte de brillance.
Le pigment est à la fois une barrière et un réactif.
Tout ce qui précède considère l'écaille comme une géométrie, ce qui ne représente que la moitié de l'explication. Le pigment intervient également dans la chimie de l'altération, et ce constat n'est pas nouveau. En 1940, deux équipes distinctes ont publié des articles sous le même titre sur le farinage des finitions extérieures pigmentées au dioxyde de titane [4]. Le mécanisme est aujourd'hui mieux compris ; le problème n'a jamais été dû à une simple erreur de formulation.
Ainsi, la paillette agit simultanément dans deux directions. Parallèle à la surface, elle interrompt le passage des ultraviolets et ralentit l'attaque de la résine sous-jacente. En tant que particule à surface active, elle participe également à cette attaque. La prédominance de l'une ou l'autre de ces actions ne dépend pas du pigment lui-même. Elle dépend de sa qualité, de la résine dans laquelle il est incorporé et de la quantité exposée en surface, ce qui ramène la question de son application à son emplacement précis.
| Itinéraire | Flake arrive en tant que | Contrôle d'orientation | Ce que le film perd en premier lieu à l'extérieur |
| Mélange sec | Flocons libres intercalés entre les particules de résine | Aucun. Le flux et le champ déterminent. | Uniformité. Le farinage apparaît par endroits bien avant d'être généralisé. |
| Lien | Flocon fixé à la surface de la particule | Haut. Les plaquettes sont disposées parallèlement à l'écoulement du film [2] | Brillant, et il recouvre toute la surface du panneau plutôt que par endroits. |
| Extrusion | Fragment brisé à l'intérieur de la particule | Sans objet. Aucune plaquette intacte ne survit. | Profondeur de l'effet. La barrière avait disparu avant même que le film ne soit sec. |
La colonne de droite correspond à notre interprétation de la géométrie, et non à un résultat de mesure. Elle doit être placée à côté d'une exposition réelle, et non à sa place. Son utilité est limitée : elle indique quelle question poser en premier lorsqu'un panel revient du terrain.
Que prouve réellement un rapport d'altération ?
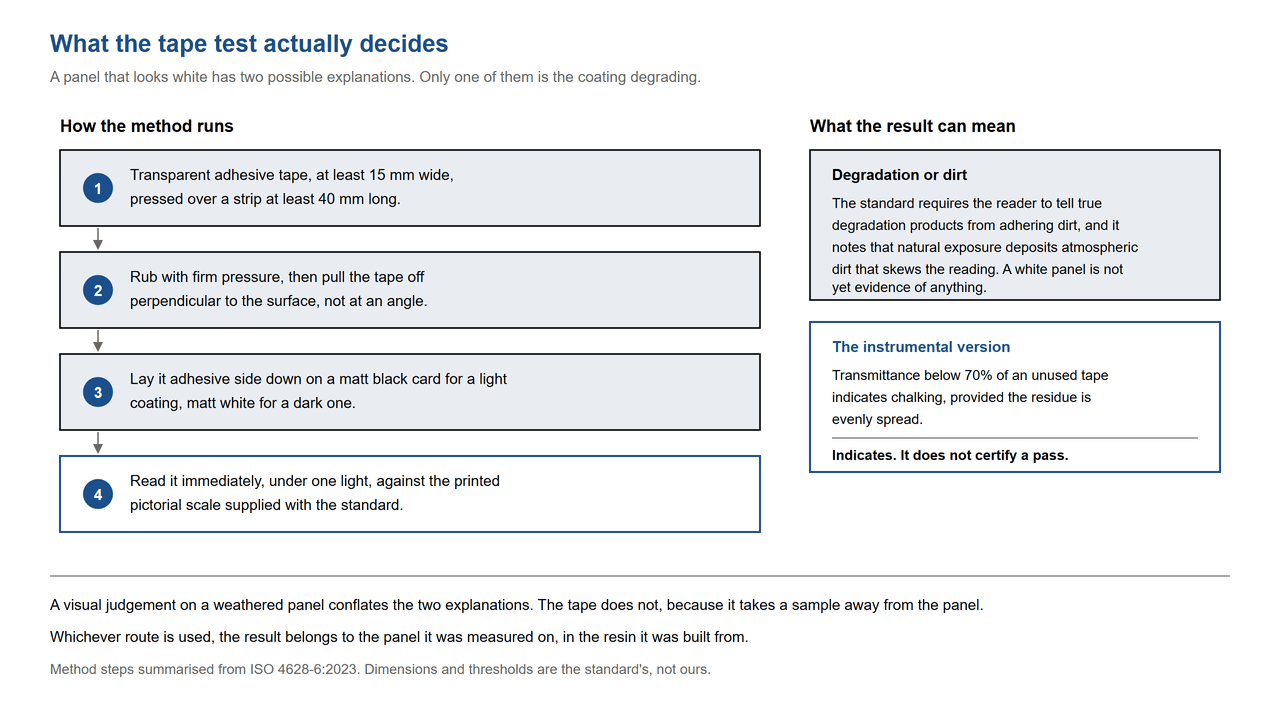
Moins que ce qui est généralement demandé. Un rapport d'altération est une mesure effectuée selon une méthode précise, et c'est cette méthode qui fournit l'essentiel de l'information ; c'est pourquoi un même panneau peut présenter deux valeurs qui semblent contradictoires. Pour le contrôle par craie sur le terrain, on utilise une bande de ruban adhésif transparent et une échelle picturale imprimée. Cela coûte un rouleau de ruban et fonctionne sur tout panneau déjà ramené d'un site.
Procédure : un ruban adhésif d’au moins 15 mm de large est appliqué sur une bande d’au moins 40 mm de long, puis retiré perpendiculairement à la surface. Le résidu est ensuite comparé à l’échelle sur un fond mat sous un éclairage uniforme [1]. La norme autorise également une version instrumentale, qui compare la transmittance du ruban utilisé à celle d’un ruban neuf.
Une transmittance inférieure à 70 % de la bande non utilisée indique un farinage. Ce seuil a une signification précise : il correspond à la limite à partir de laquelle la méthode considère qu’il y a farinage. Il ne s’agit pas d’une note de passage, et un rapport qui la présenterait comme telle modifierait implicitement la question [1].
Un point de la norme mérite d'être abordé lors d'une réunion client. En cas de léger farinage, l'opérateur doit distinguer les véritables produits de dégradation des saletés adhérentes. La norme précise que l'exposition naturelle dépose des poussières atmosphériques et fausse le résultat [1]. Un panneau qui paraît blanc après deux ans peut être sale. Sans ruban adhésif, impossible de faire la distinction.
Le vieillissement naturel et artificiel a été comparé directement, et cette comparaison a fait l'objet d'une étude approfondie, qui conclut que les deux ne sont pas interchangeables [5]. Ces travaux ont été réalisés sur des revêtements pour bois ; il s'agit donc d'un parallèle et non d'une preuve concernant un film de poudre. Ils sont cités uniquement pour souligner la pertinence de la question. Nous ne publions pas de durée de vie en exposition pour ces qualités, car nous n'avons pas effectué de test d'exposition en extérieur sur votre système.
Alors, que demandez-vous exactement ?
Demandez la méthode avant le numéro. Cinq questions permettent d'en couvrir la majeure partie, et la réponse à chacune figure ou non dans le rapport.
S’agit-il d’une exposition naturelle ou d’une altération artificielle ? Une durée à elle seule ne répond à aucune question ; le rapport doit mentionner un site ou un modèle d’équipement.
L'encrassement était-il évalué au ruban métrique ou à l'œil nu ? Ce sont des mesures différentes, avec des marges d'erreur différentes, et une évaluation visuelle sur un panneau sale est de loin la moins fiable des deux.
Combien de points de mesure ont été relevés sur le panneau ? Le rapport indique-t-il une moyenne ou une plage de valeurs ? Une mesure ponctuelle ne permet pas de déceler les irrégularités, or ces irrégularités sont caractéristiques d’une mauvaise répartition des flocons.
Sous quel angle la brillance a-t-elle été mesurée ? Une valeur de brillance sans angle de mesure n’a aucune valeur, et la perte de brillance est le premier signe visible sur un film collé.
Sur quel système de résine les panneaux ont-ils été construits ? Le pigment lui-même affecte le vieillissement d'un film de poudre de polyester [6], donc un résultat appartient au système dans lequel il a été mesuré et ne se transfère pas par citation.
Les données relatives à la granulométrie et à la qualité des pigments mentionnés ici se trouvent dans le nuancier de pigments nacrés. Fixez la taille des particules avant tout essai de vieillissement : elle détermine à la fois le comportement d’orientation et la rugosité de surface que le ruban mesurera.
Pour l'aspect application plutôt que l'aspect pigment, voir pigments à effets pour peintures et revêtements, où la même logique plaquettaire s'applique aux systèmes liquides.
Un rapport d'usure est une mesure, pas une promesse. Ce qui change d'un fournisseur à l'autre, c'est la méthode, pas le chiffre.
Deux rapports contradictoires nécessitent une comparaison, et non une nouvelle citation. Veuillez nous transmettre les deux rapports : la méthode utilisée, l’angle de lecture de la brillance, le système de résine utilisé pour la fabrication des panneaux et le nombre de points évalués. Nous vous indiquerons si les résultats sont comparables et comment réaliser un essai avec votre propre poudre pour trancher. Un échantillon peut être constitué à partir de la résine que vous utilisez réellement, et non de celle mentionnée dans le rapport ; veuillez nous préciser la qualité et la granulométrie de votre ligne de production.
Références
[1] ISO 4628-6:2023. Peintures et vernis — Évaluation de la quantité et de la taille des défauts, et de l'intensité des variations uniformes d'aspect — Partie 6 : Évaluation du degré de farinage par la méthode du ruban adhésif. Organisation internationale de normalisation. https://iso.org/standard/85312.html
[2] Gunde, MK; Kunaver, M.; Hrovat, A.; Cvelbar, U. « Efficacité du processus de liaison et orientation des flocons d'Al pendant le durcissement des revêtements en poudre. » Progrès dans les revêtements organiques, 2005, 54(2), 113-119. DOI : 10.1016/j.porgcoat.2005.05.002
[3] « Composition et procédé améliorés de revêtement en poudre ». EP 1 339 806 B1, Office européen des brevets. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Troutman, RE; Vannoy, WG « Calcination des finitions extérieures pigmentées au dioxyde de titane ». Chimie industrielle et ingénierie, 1940, 32(2), 232-237. DOI : 10.1021/ie50362a017
[5] Grüll, G.; Tscherne, F.; Spitaler, I.; Forsthuber, B. « Comparaison de la durabilité du revêtement du bois sous l'effet du vieillissement naturel et du vieillissement artificiel à l'aide de lampes UV fluorescentes et d'eau. » Revue européenne du bois et des produits du bois, 2014, 72(3), 367–376. DOI : 10.1007/s00107-014-0791-y
[6] Kazat, K.; Yamashita, T.; Nakayama, Y.; Kazuma, Y.; Takizawn, K. "Effet du pigment sur la résistance aux intempéries des films de revêtement en poudre de résine polyester." Finition des métaux, 2000, 98(9), 70-72. DOI : 10.1016/s0026-0576(00)83286-9
 Français
 English
 Deutsch
 Русский
 Español
 Português