Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Poudre de mica caméléon : Construction multicouche par interférence pour revêtements et plastiques
La poudre de mica caméléon présente un comportement différent selon qu'elle est utilisée comme film de revêtement ou dans une pièce moulée. Découvrez pourquoi ce mécanisme d'orientation change et quelle gamme de granulométrie choisir pour commencer.
Numéro d'article :
KT-9000 Magic Chameleon — KT Bright Chameleon Series (KT-9722130 / KT-9722230 / KT-9722330 / KT-9722430 / KT-9722530), 30–100 μmEffet de couleur :
Angle-dependent colour travel (goniochromatic) — duochrome and multicolour variants across the seriesTaille des particules :
5–25 μm to 100–250 μm across the seriesComposition :
Inorganic multi-layer oxide coating on a natural mica substrateMarque :
KolortekMOQ :
5 kg (KT-9000 Magic Chameleon series)Application :
Coatings and moulded plastic parts, printing inks, packaging, cosmetics and nail art, security printingLa poudre de mica caméléon de la série KT-9000 présente la même structure d'oxyde multicouche dans les revêtements liquides et les polymères fondus, mais les deux systèmes imposent des conditions complètement différentes sur l'orientation des plaquettes, et cette seule différence change tout ce que vous devez spécifier, le résultat que vous devez attendre et fait qu'un essai dans un système ne vous apprend presque rien d'utile sur l'autre.
Un film de revêtement est une couche mince et ouverte — humide lors de son application, puis stabilisée par évaporation du solvant, réticulation ou polymérisation thermique. Le film se forme contre la surface sur laquelle il est pressé. Une pièce en plastique moulée ou extrudée est un corps tridimensionnel fermé : le pigment est dispersé dans toute la masse polymère avant sa solidification. Il ne s’agit pas simplement de différentes applications d’une même idée. Ce sont des situations physiquement différentes, et chacune impose sa propre logique. pigments de revêtement ou des colorants plastiques à l'intérieur.
La série KT-9000 Magic Chameleon tire sa gamme de couleurs d'un empilement multicouche de TiO₂, Fe₂O₃, silice et divers oxydes métalliques déposés sur du mica naturel. Une seule phrase suffit concernant la structure, car ce qui importe ici n'est pas la construction de cet empilement, mais son évolution à chaque étape de traitement. Si vous souhaitez en savoir plus sur la physique optique de l'interférence multicouche par rapport à la nacre monocouche, ce sujet est traité séparément dans la section [insérer le numéro de la section ici]. pigments de voyage de couleur duochrome page.
Le tableau ci-dessous illustre la différence structurelle entre les deux systèmes. Il ne s'agit pas d'une question de chimie — le pigment est inorganique dans les deux cas. La différence réside dans l'environnement mécanique auquel la plaquette est soumise avant de se figer.
| Paramètre | Revêtement filmogène | Plastique transformé à chaud |
|---|---|---|
| Là où vit le pigment | En suspension dans un liquide ; déposé sous forme de couche mince et ouverte contre la surface d'un substrat | Dispersé dans un polymère fondu qui remplit un moule fermé ou sort d'une filière |
| Formulaire système | Couche mince ouverte, de quelques micromètres à quelques dizaines de micromètres d'épaisseur | Corps tridimensionnel fermé — la partie entière |
| Qu'est-ce qui oriente les plaquettes ? | Dynamique de formation du film : la perte de solvant, le retrait, la tension superficielle et l’écoulement lors de l’application contraignent les plaquettes à s’aligner parallèlement. | Le cisaillement dû à l'écoulement de la matière fondue aligne les plaquettes dans le sens de l'écoulement ; le refroidissement fige cet alignement. |
| Qu'est-ce qui fixe le résultat ? | Séchage par film — les plaquettes se bloquent quel que soit l'angle auquel le film les a congelées. | Solidification — les plaquettes se bloquent à l'angle que leur a laissé le champ d'écoulement |
| Levier de l'opérateur | Méthode d'application, épaisseur du film, profil de séchage, choix de la couche de base | Géométrie du moule, position de l'entrée, voies d'écoulement, vitesse de refroidissement |
Compatibles avec la plupart des systèmes de résine, les pigments KT-9000 sont utilisés dans les finitions automobiles, les revêtements plastiques, les encres d'imprimerie, les emballages, les cosmétiques, l'impression de sécurité et le cuir synthétique. Leur composition chimique reste inchangée d'une application à l'autre ; seule l'orientation finale varie.
Une règle optique s'applique aux deux systèmes : le rendu des couleurs n'est net que lorsque les plaquettes sont parallèles à la surface et entre elles. Lorsqu'une plaquette s'incline, l'angle d'incidence de la lumière sur le système d'interférence se modifie. Si plusieurs plaquettes s'inclinent selon des angles différents, leurs longueurs d'onde réfléchies se dispersent, le rendu devient flou et l'image perçue est un effet grisâtre et aplati, au lieu d'un changement de teinte précis. Il ne s'agit pas d'un défaut du produit, mais d'une propriété géométrique.
Dans un système de revêtementLes plaquettes arrivent dans un support liquide et ont l'opportunité de s'orienter durant le bref laps de temps entre l'application et le durcissement. La pulvérisation permet une bonne répartition initiale ; les plaquettes, légères par rapport au support, réagissent rapidement aux forces qui les aplatissent. À mesure que le film perd son solvant et s'amincit, le retrait comprime les plaquettes vers le plan du substrat. Un film appliqué à l'épaisseur adéquate, avec un temps d'application suffisant pour que le support s'étale uniformément, produit une couche bien orientée où presque chaque plaquette perçoit la même longueur d'onde réfléchie sous un angle d'observation donné – et le déplacement est net. Si le film est trop épais, séché trop rapidement ou appliqué sur une surface où il ne peut s'étaler uniformément, les plaquettes se figent avant d'avoir fini de se déposer. Le déplacement est toujours présent, mais plus flou, les couleurs aux extrémités du déplacement sont atténuées et aucune augmentation de la charge pigmentaire ne permet de le corriger.
Dans un système de fusion plastiqueLes plaquettes ne présentent aucune phase de film ouvert. Elles pénètrent dans un polymère déjà chauffé au-delà de son point d'écoulement, et dès lors, le champ d'écoulement constitue leur unique mécanisme d'orientation. Le cisaillement à la paroi du moule — la fine couche de polymère fondu en contact direct avec la surface refroidie de la cavité — tend à aligner les plaquettes avec la direction d'écoulement, qui, à la paroi, est parallèle à la surface. Il s'agit de la condition idéale, et lorsqu'elle se maintient sur une grande surface d'une pièce plane ou légèrement incurvée, la mesure du déplacement est précise. Cependant, le champ d'écoulement n'est pas uniforme. Là où le front de fusion effectue un virage, traverse une section étroite ou entre en collision avec un autre front d'écoulement au niveau d'une ligne de soudure, la direction de cisaillement locale n'est plus parallèle à la surface. Dans ces zones, les plaquettes s'orientent contre le plan de la surface plutôt que dans le sens de celui-ci, et elles conservent cette orientation lorsque le polymère se solidifie autour d'elles.
Pour les formats à grands flocons — et les considérations spécifiques aux surfaces courbes — voir la page sur le format à gros floconsSur cette page, c'est le point qui sert de point de repère, et non la distinction entre flocons et poudre.
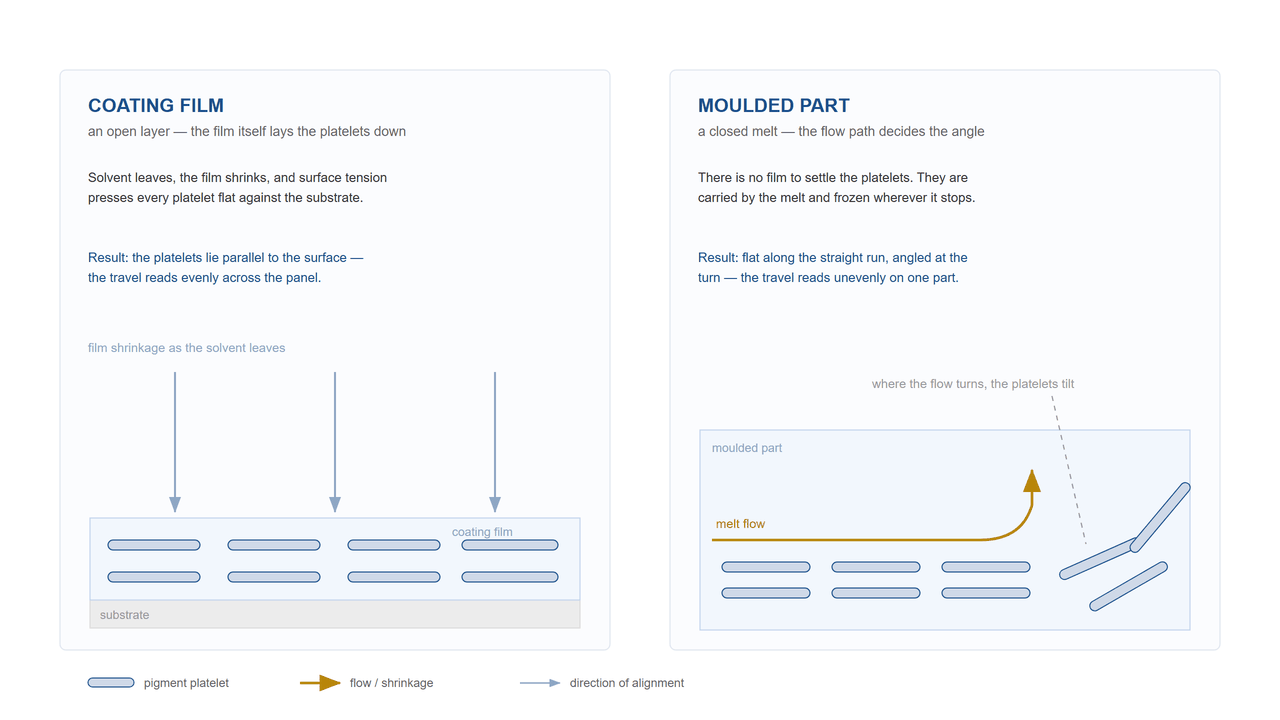
Figure 1. Deux systèmes de films, un pigment : comment les plaquettes se retrouvent parallèles à la surface dans un film de revêtement et dans une pièce moulée.
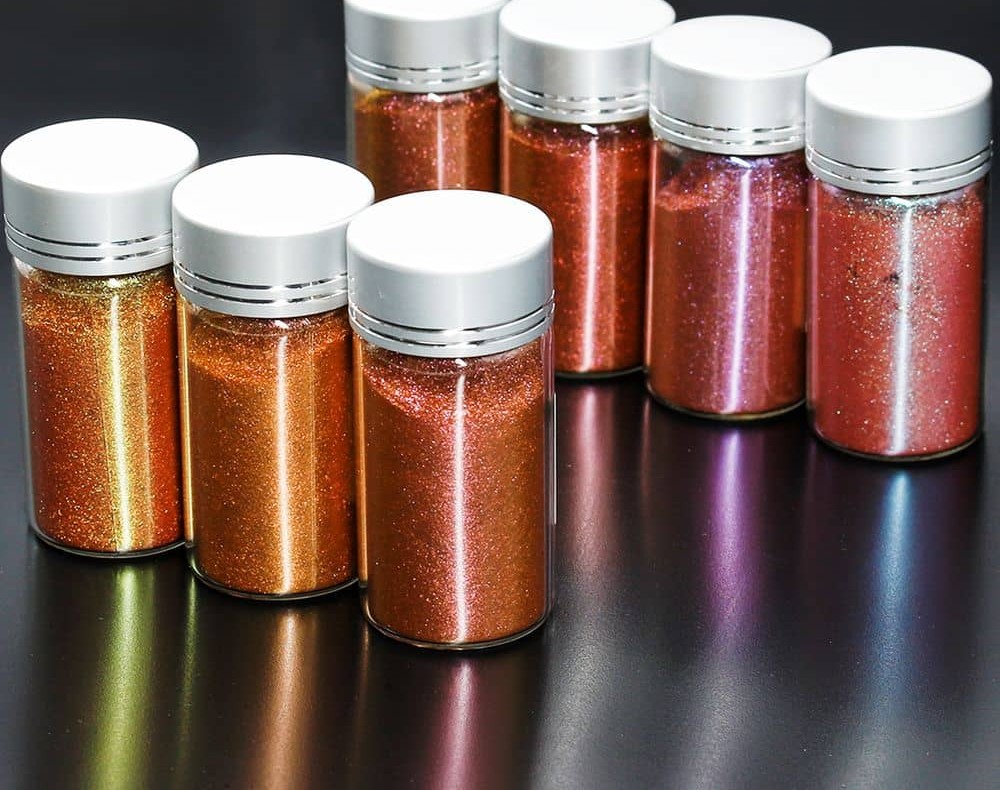
Figure 2. Évolution des couleurs à travers une série de caméléons, représentée par un ensemble de flacons de référence.
Il faut d'abord accepter que le même code ne se comportera pas de la même manière dans un revêtement et dans une pièce en plastique ; cela n'indique pas un problème. Le mécanisme d'orientation des plaquettes est différent, l'environnement de leur solidification est différent et la géométrie d'observation de la pièce diffère également. Un code produisant un changement de couleur vif du rouge au vert dans une couche de base pulvérisée peut donner un résultat plus discret et plus lent dans une pièce moulée par injection à paroi épaisse, réalisée avec la même résine. Ces deux résultats sont normaux pour chaque système.
En pratique, cela a une incidence majeure : une spécification validée lors d’un essai de revêtement ne peut être transposée à une application plastique sans un essai supplémentaire sur le système plastique final. La géométrie du moule, la viscosité de la résine, l’emplacement du point d’injection et la vitesse de refroidissement influent tous sur la position finale des plaquettes. Deux moules de conception différente, utilisant la même qualité de résine et la même charge, peuvent produire des intensités de déplacement sensiblement différentes sur la pièce finie.
Sur une même pièce moulée, le déplacement du matériau peut ne pas être uniforme sur toute la surface. La zone proche de l'entrée, où le matériau fondu pénètre rapidement et où les lignes d'écoulement sont les plus turbulentes, est celle où l'orientation est la plus susceptible d'être perturbée. L'extrémité du remplissage, où le matériau fondu arrive plus lentement et à une température plus basse, présente généralement une meilleure orientation. Une ligne de soudure — où deux fronts d'écoulement se rencontrent — présente presque toujours une discontinuité visible dans le déplacement de la couleur, car les plaquettes de part et d'autre de la jonction se repoussent au lieu de s'aplatir. Il s'agit d'un problème de géométrie d'écoulement, et non d'un problème de pigment, qui est résolu lors de la conception du moule, et non en changeant la nuance.
Le contrôle dont dispose un formulateur diffère fondamentalement entre les deux systèmes. Dans un système de revêtement, une couche de base foncée permet de créer de la profondeur et du contraste sous la couche caméléon ; la couche de base et la couche à effet de couleur sont des films distincts, et chacune peut être ajustée indépendamment. Dans une pièce en plastique, il n'y a pas de couche de base. Le fond visible à travers la couche de pigment est la résine elle-même. Si l'on souhaite un fond foncé pour faire ressortir le relief, la résine doit être colorée, ou bien un procédé secondaire (co-extrusion, surmoulage ou étape de revêtement séparée) doit l'apporter. Ces outils existent, mais aucun n'est aussi simple que le choix d'une couche de base différente. Concrètement, obtenir le même contraste perçu dans une pièce en plastique exige une planification plus poussée du substrat que pour un revêtement équivalent.
Un substrat de couleur foncée améliore la visibilité du déplacement dans les deux systèmes, car le fond ne fait pas concurrence à la couleur d'interférence réfléchie. Pour un revêtement, une couche d'apprêt noire ou gris foncé est généralement utilisée. Pour une pièce moulée, une résine foncée ou un composé fortement coloré remplit la même fonction. Le principe est identique ; seule la méthode pour y parvenir diffère.
La gamme KT-9000 Magic Chameleon couvre une plage de granulométrie allant de 5 à 25 µm pour les particules fines à 100 à 250 µm pour les particules grossières. Choisir une granulométrie initiale ne consiste pas à sélectionner celle qui semble convenir d'après une fiche technique, mais à comprendre les différences de performance entre les deux systèmes.
Dans un système de revêtement, les particules de granulométrie moyenne constituent un point de départ pratique. Le film est mince, la distance d'observation est généralement courte et le processus de formation du film tolère assez bien l'orientation des particules, pourvu que les conditions d'application soient maîtrisées. Les particules plus fines s'intègrent parfaitement au film et réduisent le risque de saillie des plaquettes à travers la fine couche transparente.
Dans une pièce en plastique, les calculs sont différents. La pièce est généralement observée de plus loin qu'un panneau peint, il n'y a pas de couche de finition transparente pour sceller la surface et augmenter la profondeur optique, et l'orientation obtenue au sein du bain de fusion est généralement moins parfaite que dans un revêtement bien appliqué. Les granulométries plus grossières présentent une surface réfléchissante plus importante par plaquette, ce qui signifie que chaque plaquette bien orientée contribue davantage à la réflexion visible, même lorsque l'orientation globale est imparfaite. C'est pourquoi les formulateurs travaillant avec des systèmes plastiques constatent souvent qu'ils doivent se tourner vers les granulométries les plus grossières pour obtenir une réflexion nette à une distance d'observation normale. Attention cependant : les particules plus grossières sont plus visibles individuellement sous forme de paillettes lors d'un examen rapproché et peuvent influencer la texture de surface d'une pièce moulée. Le point de départ est un point de départ ; la granulométrie finale est toujours confirmée par des essais dans le système réel.
Pour les formulateurs qui souhaitent disposer d'un seul groupe fonctionnel pour les deux systèmes comme référence initiale, Série KT Bright Chameleon La granularité de 30 à 100 μm se situe dans une plage intermédiaire pratique. Elle est suffisamment grossière pour permettre une lecture aisée sur une pièce en plastique d'orientation modérée, et suffisamment fine pour une bonne intégration dans un film de revêtement standard. Les cinq codes de ce groupe couvrent les principales directions de décalage de teinte :
Ces codes correspondent à des variations de deux teintes au sein de ce que le catalogue appelle le groupe « Bright ». La gamme KT-9000 comprend également les sous-groupes Clear, Multishift, Duoshift, Duochrome et Multicolor, ce dernier incluant les gammes cosmétiques 9661xxx et 9662xxx, particulièrement adaptées au contour des yeux et aux lèvres. Pour des variations de trois ou quatre teintes sur un spectre plus large, consultez la page correspondante. les paires de teintes à trois et quatre nuances. La gamme complète de tailles de particules dans tous les sous-groupes et la gamme complète des caméléons est disponible dans le catalogue.
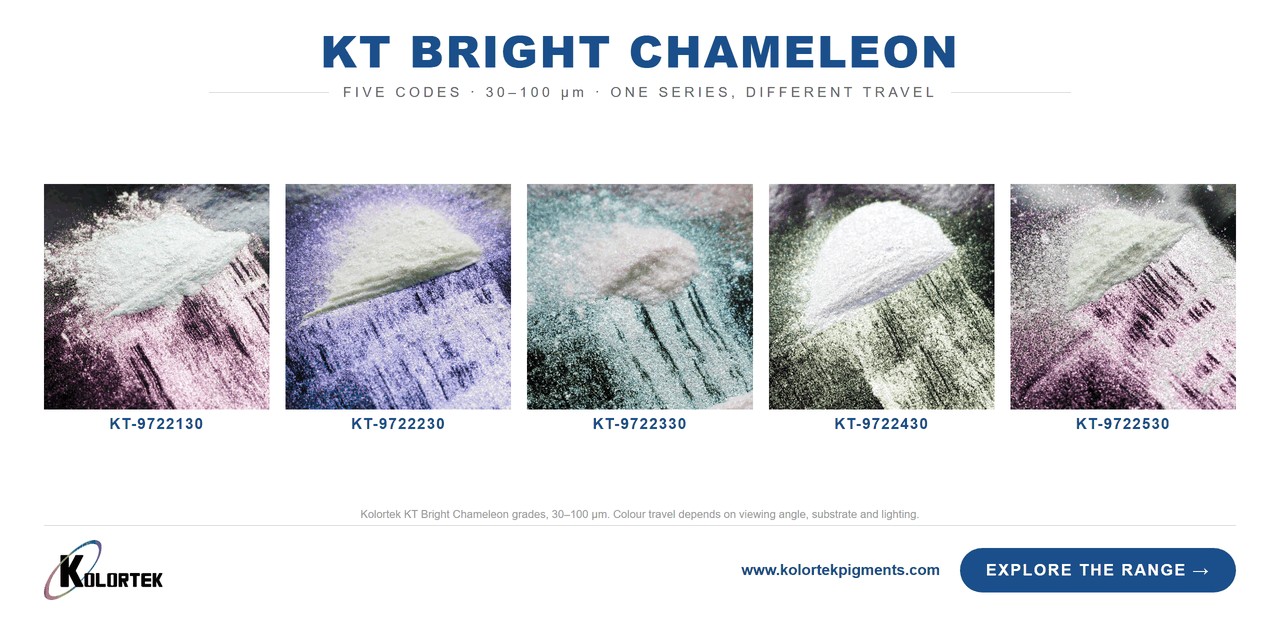
Figure 3. Grades KT Bright Chameleon, 30–100 μm, présentés sous forme d’ensemble de voyage de couleur.
La quantité minimale de commande pour la série KT-9000 Magic Chameleon est de 5 kgLes kits d'échantillons sont composés en fonction de l'application : le sens du changement de couleur, la granulométrie et le système cible (revêtement ou plastique) sont autant d'éléments qui déterminent le contenu des kits. Les échantillons sont expédiés sous 5 jours ouvrés après confirmation des spécifications.
Délais de livraison : les articles en stock sont expédiés sous 2 semaines. Les commandes sur mesure, les personnalisations de couleur et la production OEM nécessitent un délai de 3 à 4 semaines. Les prix sont établis en fonction de la série, de la quantité commandée et de la configuration de l’emballage. Les paiements sont acceptés par virement bancaire, T/T, Western Union et PayPal.
Les services OEM et ODM comprennent la correspondance de couleurs personnalisée avec une teinte cible, le conditionnement sous marque privée et la production selon les spécifications du client. Si vous développez un procédé de fabrication exclusif pour une pièce plastique de marque ou un programme de revêtement automobile, le point de départ est une discussion sur la teinte cible et le procédé de fabrication, et non un code catalogue.
Avant de passer une première commande, téléchargez le Catalogue de la collection Chameleon pour la gamme complète, tous sous-groupes et granulométries confondus. Pour les réponses aux questions fréquentes concernant le processus de commande, la documentation et les délais de livraison, consultez la page dédiée. les questions que se posent les acheteurs avant de commander couvre les détails pratiques.
Les pigments caméléons KT-9000 sont inorganiques et exempts de métaux lourds. La couleur d'interférence provient de la superposition de couches d'oxyde sur le substrat de mica. La résistance à la lumière est inhérente à la composition en oxyde inorganique. La stabilité thermique est limitée par les propriétés du système porteur.
Kolortek Co., Ltd. est Certifié ISO 9001:2015Les documents justificatifs fournis sur demande comprennent la conformité REACH, la conformité RoHS, les certificats Halal et Casher, l'enregistrement auprès de la FDA américaine et les rapports d'essais indépendants de SGS. Aucun numéro de certificat ni date d'émission ne sont publiés ici. Pour consulter le cadre de conformité complet, veuillez vous référer à [lien manquant]. nos normes de qualité.
La société Kolortek Co., Ltd. a été fondée en 2002 à Huaian, dans le Jiangsu, et exporte vers plus de 100 pays dans les secteurs de l'automobile, de l'industrie, des cosmétiques et des applications spécialisées.
Avant de demander un échantillon, il est utile de clarifier trois points : le sens de variation de couleur recherché (quelle teinte correspond à quelle autre), la gamme de tailles de particules adaptée à votre procédé et à votre distance d’observation, et le système utilisé (revêtement ou plastique). Ces trois éléments déterminent les codes inclus dans l’échantillon et la pertinence de l’essai.
Si vous développez simultanément pour les deux systèmes (panneau revêtu et pièce moulée devant correspondre), veuillez le préciser lors de votre demande. Le choix des échantillons et le protocole d'essai différeront pour chaque système ; utiliser les mêmes résultats d'essai pour les deux entraînera presque systématiquement un problème de concordance en production.
Les échantillons sont configurés en fonction de l'application et expédiés dans les 5 jours ouvrables suivant la confirmation des spécifications.
Chimiquement, oui. Le pigment est compatible avec la plupart des systèmes de résine. Cependant, compatibilité ne rime pas avec résultat équivalent. Le mécanisme d'orientation des plaquettes diffère selon le système (dynamique de formation du film dans un revêtement, cisaillement de l'écoulement du polymère fondu dans un plastique), et cette différence influe sur la précision et la régularité de la mesure du déplacement des plaquettes sur la pièce. Un grade validé lors d'un essai de revêtement constitue un point de départ pour un essai sur plastique, et non une spécification définitive pour l'application plastique. Chaque système nécessite un essai spécifique sur le substrat et selon le procédé réels.
Un déplacement irrégulier sur une pièce moulée est presque toujours dû à un problème de géométrie d'écoulement. Le champ d'écoulement du métal en fusion oriente les plaquettes, et là où cet écoulement change brusquement (autour d'un noyau, près d'une entrée de métal, à la jonction de deux fronts d'écoulement sur une ligne de soudure), la direction de cisaillement locale n'est plus parallèle à la surface de la pièce. Dans ces zones, les plaquettes se solidifient en biais, et sous cet angle, elles ne peuvent pas refléter une couleur d'interférence nette. Le reste de la pièce, où l'écoulement était laminaire et où le cisaillement pariétal maintenait les plaquettes à plat, reflétera correctement le déplacement. La solution réside dans la conception du moule ou au stade du procédé : repositionnement de l'entrée de métal, équilibrage de l'écoulement, purge. Changer de pigment ne résout que rarement le problème.
Les pigments KT-9000 sont des oxydes inorganiques déposés sur un substrat de mica. La couleur d'interférence provient de l'empilement des couches et non de colorants organiques. La limite thermique pratique est déterminée par le système support (la résine ou la formulation du revêtement) et non par une spécification de température propre au pigment. Il est donc essentiel d'évaluer la formulation et les conditions de mise en œuvre dans le système du client. Le risque le plus fréquent lors de la transformation des matières plastiques n'est pas la dégradation thermique du pigment, mais la désorientation mécanique due à un mélange trop vigoureux ou à un cisaillement excessif, qui déplace les plaquettes de leur position plane. Il s'agit d'un problème lié aux paramètres du procédé, et non à la chimie du pigment.
Pour un système de revêtement, une granulométrie moyenne, comprise entre 5 et 25 µm et entre 100 et 250 µm (famille KT-9000), constitue un bon point de départ. Le film est mince, la distance d'observation est généralement courte et sa formation assure une orientation satisfaisante pour différentes qualités de particules. Pour une pièce en plastique, le choix initial se porte sur des particules plus grossières : la pièce est observée de plus loin, il n'y a pas de couche de finition transparente pour augmenter la profondeur optique et l'orientation obtenue dans la masse fondue est moins précise que pour un revêtement. Des plaquettes plus grossières offrent une surface réfléchissante plus importante par particule, ce qui facilite la lecture du déplacement à une distance d'observation normale, même en cas d'orientation imparfaite. Les codes KT Bright Chameleon de 30 à 100 µm constituent une plage de départ acceptable pour les deux systèmes. Il ne s'agit là que d'un point de départ ; le choix final dépend du substrat, de la résine, du procédé et de la géométrie de la pièce, et doit être confirmé par des essais.
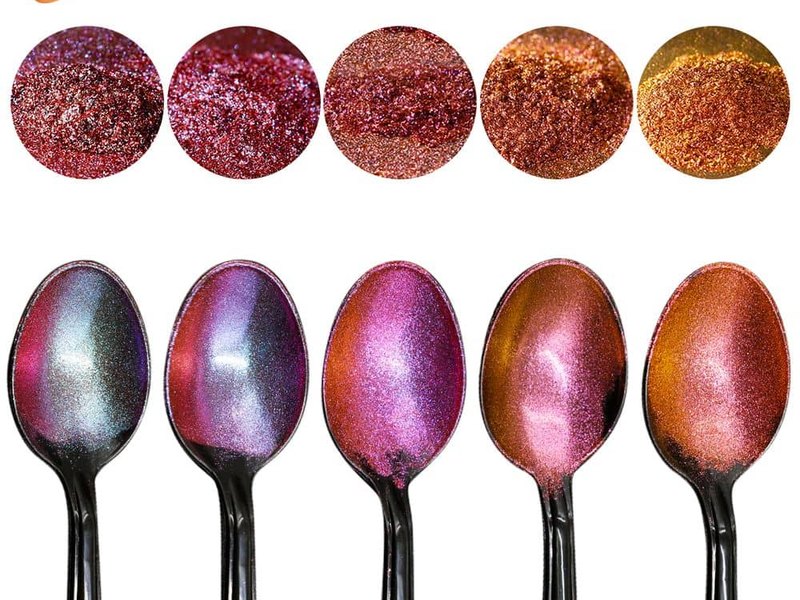
Un nom de couleur peut correspondre à plusieurs tailles ; un code, non. La gamme dont vous avez besoin dépend du support, de l’épaisseur du film et de la quantité minimale de commande : trois éléments à prendre en compte avant même d’établir le prix.
EN SAVOIR PLUS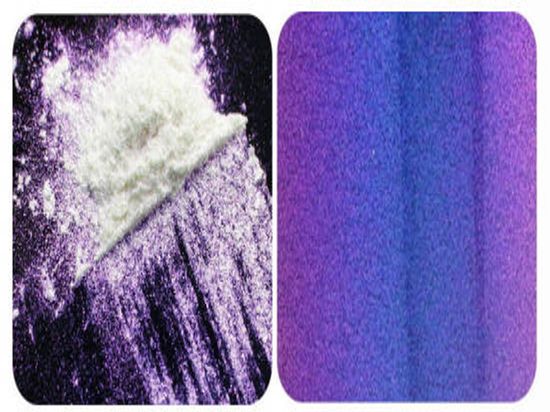
Le KT-92375 est un pigment caméléon fantôme à grosses particules de la série KT-9000 Magic Chameleon de Kolortek. Il offre une transition de couleur continue en cinq étapes – indigo → violet → rouge → orange → jaune – selon l'angle de vue. Composé de mica naturel recouvert de dioxyde de titane, de silice et d'oxyde d'étain, il présente une granulométrie de 75 à 175 µm pour une brillance maximale. Ce pigment a été spécialement conçu pour les finitions automobiles à fort impact, les revêtements personnalisés et les applications décoratives de luxe où un changement de couleur spectaculaire, dépendant de l'angle d'observation, est l'objectif principal.
EN SAVOIR PLUS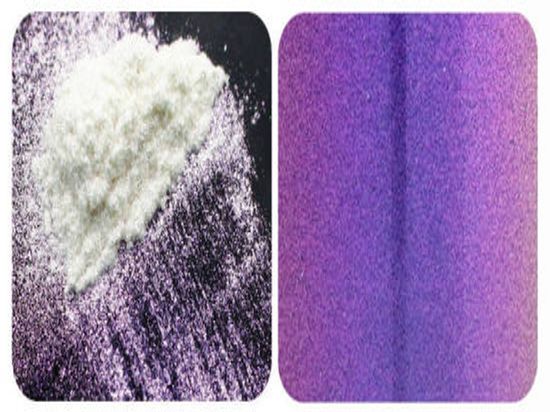
Le KT-92475 est un pigment caméléon à grosses particules de la gamme KT-9000 Magic Chameleon. Il produit une transition de couleur continue du mauve au rouge, puis à l'orange et enfin au jaune, parcourant tout le spectre visible selon l'angle de vue. Avec une granulométrie de 75 à 175 μm et un substrat de mica naturel recouvert de dioxyde de titane, de silice et d'oxyde d'étain, il offre la texture granuleuse et ultra-brillante recherchée par les formulateurs de nail art pour un effet visuel maximal, notamment sur une base foncée ou noire.
EN SAVOIR PLUS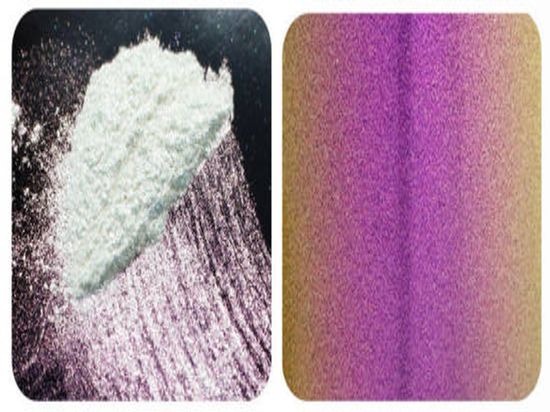
KT-92575 est un gros flocon poudre de perle caméléon Issu de notre gamme KT-9000 Magic Chameleon, ce nacre produit un spectaculaire changement de couleur selon l'angle de vue, allant du rouge à l'orange, en passant par le jaune et le vert Kelly sur les supports foncés. Composée d'un substrat de mica naturel et d'un revêtement multicouche de dioxyde de titane, de silice et d'oxyde d'étain, sa composition INCI est idéale pour les formulations cosmétiques et de nail art haut de gamme. La granulométrie de 75 à 175 µm lui confère une brillance intense et des variations de couleur profondes, la distinguant ainsi des nacres cosmétiques plus fines.
EN SAVOIR PLUS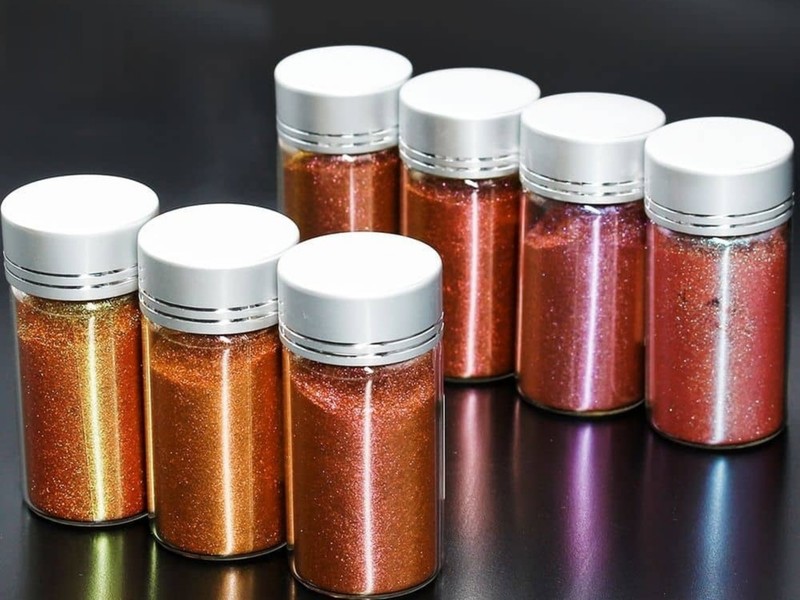
La poudre de mica duochrome Magic Chameleon change de couleur selon l'angle de vue. Six options de variation de couleur, neuf granulométries (5 à 250 µm), quantité minimale de commande : 5 kg.
EN SAVOIR PLUS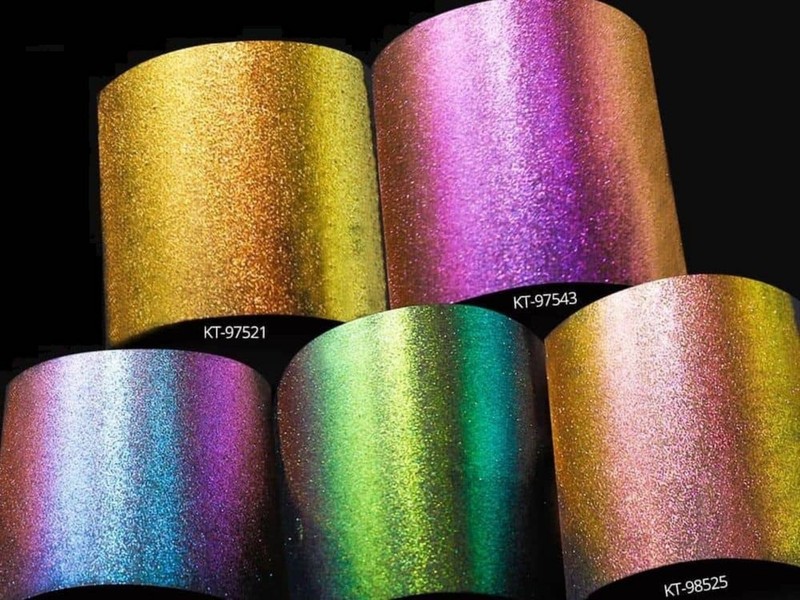
Le pigment caméléon multicolore peut présenter trois teintes ou plus. Comparez les familles de paires de teintes selon la teinte de base, la teinte intermédiaire et les gammes granulométriques disponibles.
EN SAVOIR PLUS
La poudre de mica caméléon présente un comportement différent selon qu'elle est utilisée comme film de revêtement ou dans une pièce moulée. Découvrez pourquoi ce mécanisme d'orientation change et quelle gamme de granulométrie choisir pour commencer.
EN SAVOIR PLUS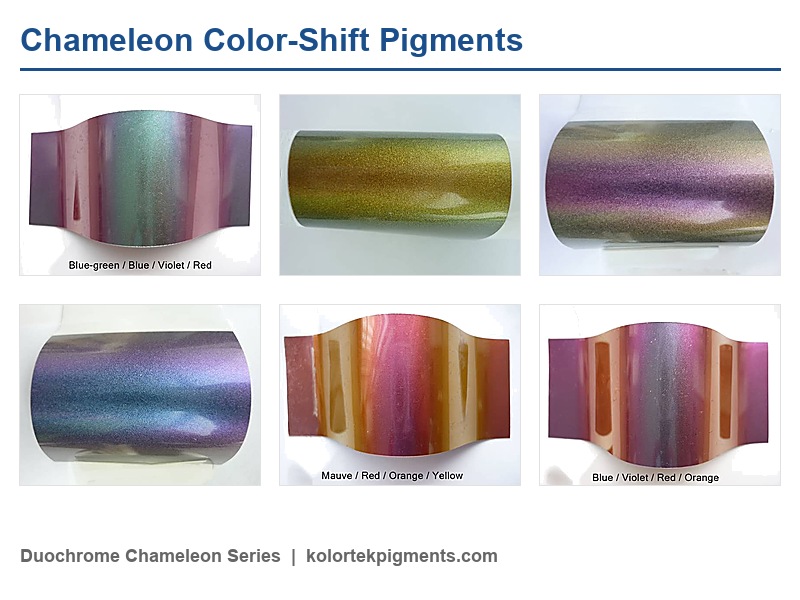
La poudre de mica à effet caméléon apparaît d'une couleur différente selon l'angle de vue. Il est donc important de corriger l'éclairage, l'inclinaison et la direction d'observation afin que le laboratoire, le fabricant et l'acheteur soient d'accord.
EN SAVOIR PLUS
 Français
 English
 Deutsch
 Русский
 Español
 Português