Un revêtement en poudre peut être imprégné de pigments à effets de trois manières différentes, et ces trois procédés ne présentent pas les mêmes défauts. Le mélange à sec est le plus économique et utilise un champ électrostatique pour la séparation des particules. Le collage consiste à chauffer la poudre jusqu'à ce que les particules adhèrent aux particules. L'extrusion protège la surface en détruisant l'effet. Le dosage détermine le taux de réussite : environ 10 % du revêtement fonctionne en laboratoire, et environ 3 % est retenu en production.
Trois façons de transformer un pigment à effets en poudre
Un revêtement en poudre n'est pas un liquide contenant un pigment dissous. Il s'agit d'un empilement de particules de résine sèche, le pigment étant un solide distinct qui doit se déplacer avec elles. La position du pigment par rapport aux particules de résine constitue l'enjeu principal de la conception, et il n'existe que trois solutions : le pigment peut se trouver librement entre les particules, adhérer à leur surface ou être incorporé à l'intérieur de celles-ci.
| Itinéraire | Là où se trouve le flocon | Échec documenté | Récupérer utilisable ? |
| Mélange sec | Libre, entre les particules de résine | Séparations dues au champ électrostatique ; surfaces planes irrégulières ; accumulation au niveau du pistolet | No — modifications du rapport pigmentaire |
| Lien | Adhérent à la surface de la particule | Coût et débit ; performances médiocres en charge triboélectrique | En général, oui |
| Extrusion | Enfouie à l'intérieur de la particule | La plaquette elle-même est brisée lors de l'extrusion ou du broyage. | Oui |
La dernière colonne est celle qui détermine la plupart des projets, et c'est généralement la dernière question que les acheteurs posent. La récupération des excédents de peinture n'est pas un simple détail d'entretien dans le domaine du revêtement en poudre. C'est ce qui rend le procédé économiquement compétitif ; par conséquent, une solution qui rend ces excédents inutilisables représente un compromis important. Cela a un impact sur les coûts d'exploitation de la ligne.
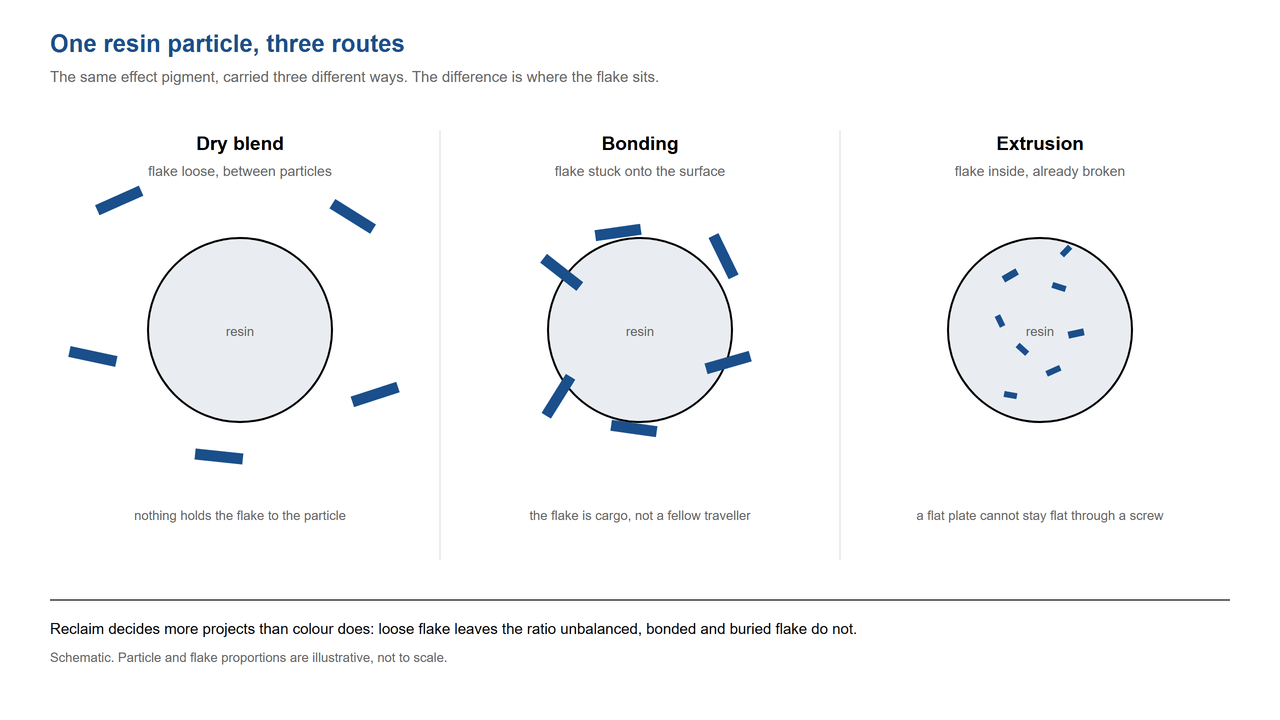
Une particule de résine, trois trajectoires. À gauche : la particule est libre entre les particules et peut se détacher. Au centre : la particule adhère à la surface et se déplace avec elle. À droite : la particule est à l’intérieur et s’est déjà brisée pour y parvenir.
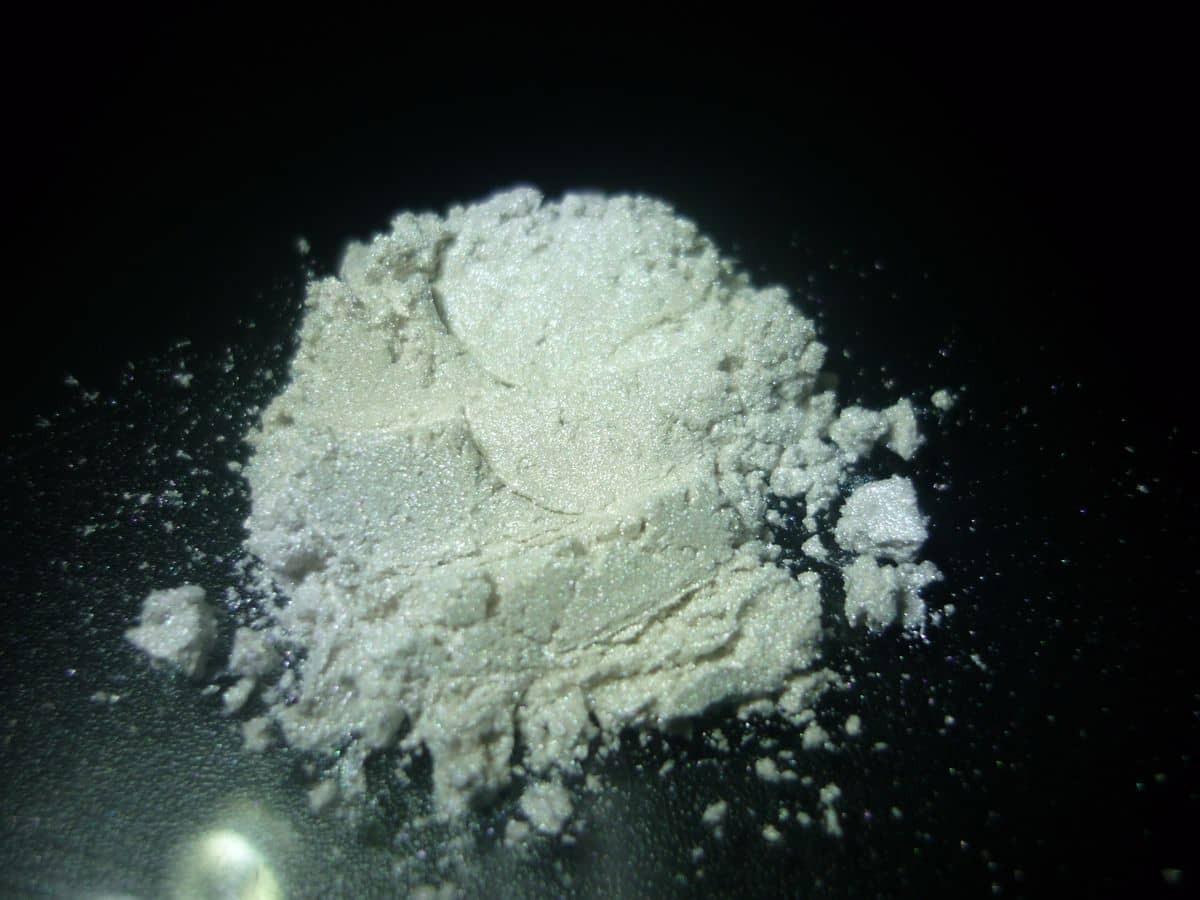
Une fine couche de nacre sous forme de poudre. Lors du revêtement en poudre, la pastille doit résister à l'extrusion et rester plane dans le film durci.
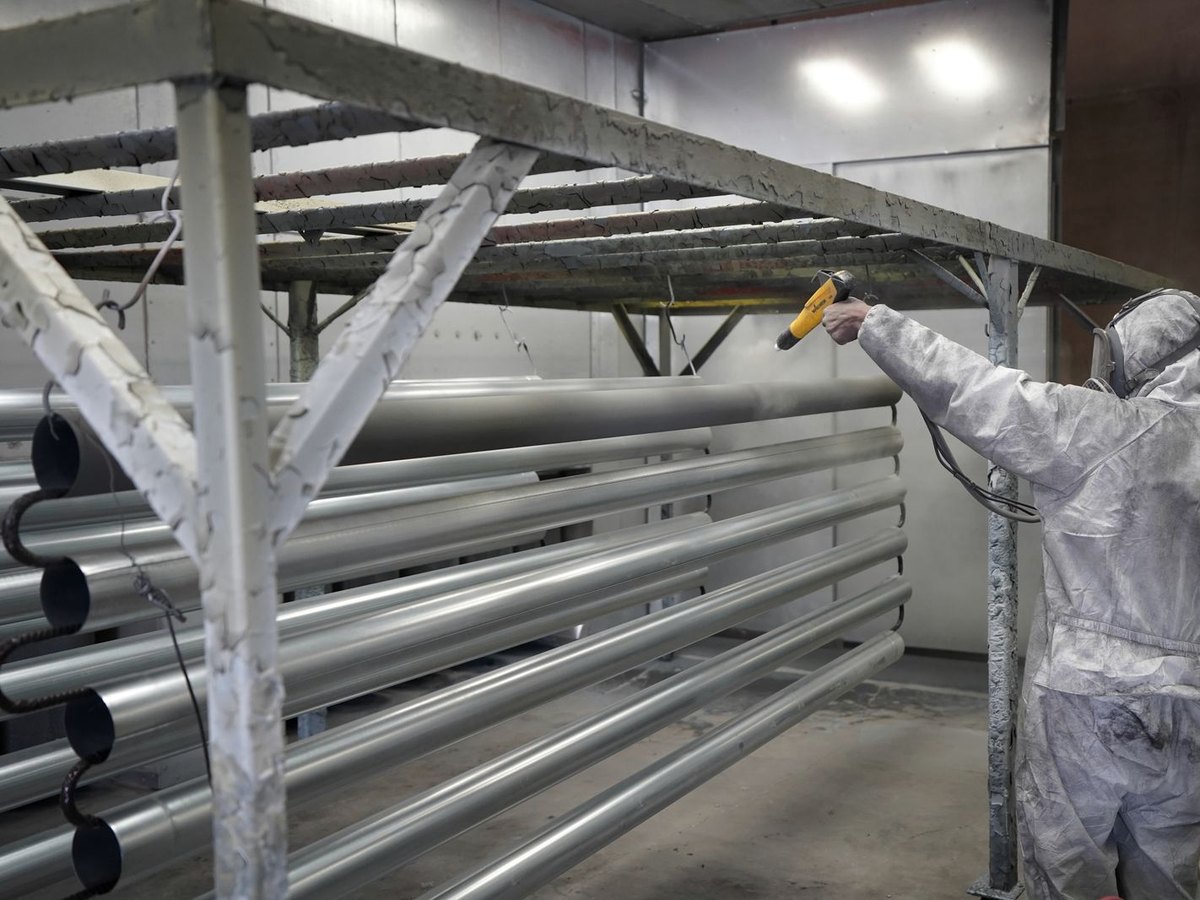
Il s'agit d'une cabine de revêtement en poudre, et non d'une ligne de peinture liquide. Le pistolet charge la poudre et la pièce est mise à la terre, de sorte que le film se forme sur le métal plutôt que sur le support.
Montants en aluminium thermolaqué sur une façade vitrée. La couleur est intégrée au film, qui doit la conserver malgré des années d'exposition au soleil.
Le mélange à sec sépare les particules, et c'est dans la zone de récupération que vous le voyez.
Le mécanisme est électrique, et non mécanique. Les pigments à effets à base de mica sont relativement inertes et n'acceptent pas de charge comme le font les particules de résine. Dans un champ électrostatique, les deux populations réagissent différemment et s'éloignent l'une de l'autre avant d'atteindre la pièce. Les publications industrielles décrivent ce phénomène comme une séparation excessive due au contraste des propriétés électriques entre la poudre de base et le pigment [1].
On peut observer cette séparation sur les panneaux plats, où elle se manifeste par des taches, et au niveau du pistolet, où le matériau sec mélangé s'accumule sur les pièces et finit par former une grumeau sur la surface [1]. La présence de métal aggrave le problème : au-delà d'environ 5 % d'aluminium, le comportement de l'application peut se dégrader et des pigments métalliques libres peuvent recouvrir le tuyau d'alimentation en poudre, du pistolet jusqu'au venturi, empêchant ainsi la poudre de se charger [1].
Le symptôme le plus coûteux est la récupération. Lors de la pulvérisation, les deux matériaux se séparent, et la poudre qui ne recouvre pas la pièce ne présente plus le même rapport pigment/résine que la poudre initialement appliquée. La poudre récupérée, avec son rapport différent, présente une couleur et un aspect différents, la rendant quasiment inutilisable pour une retouche [1]. Le principal avantage économique du revêtement en poudre – la récupération des excédents de peinture – disparaît ainsi.
Les chiffres relatifs à l'efficacité du transfert permettent de concrétiser le coût. Avec une mise à la terre, un positionnement précis et une densité de lignes optimisés, plus de 70 % de la poudre fraîche adhère généralement au substrat. Si le rapport recyclé/frais frais est trop élevé, ce pourcentage diminue, car les particules excédentaires contiennent une plus grande proportion de fines ayant un comportement de charge différent. Les conséquences visibles s'enchaînent : pénétration réduite dans les creux, écoulement moins efficace et épaisseur de film inférieure au minimum requis [2]. Les recommandations d'un fabricant de poudre préconisent également de tamiser les particules excédentaires récupérées à travers une ouverture d'environ 150 µm avant leur réintroduction [2].
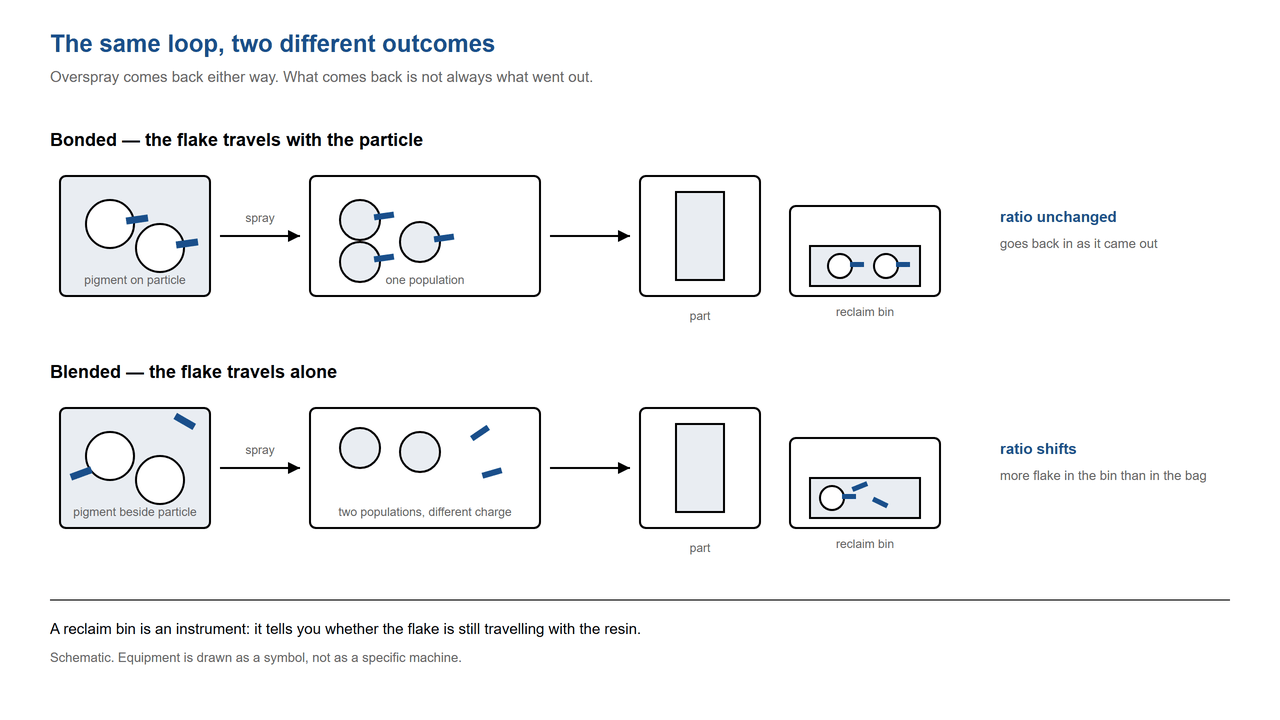
Le même cycle donne deux résultats. Lorsque la particule est entraînée par le flocon, la quantité récupérée reste inchangée. Lorsqu'elle est laissée libre, le bac se remplit progressivement de flocons et la couleur se modifie.
Il existe une raison pour laquelle ce procédé perdure, et il est important de l'expliquer clairement : le mélange à sec est la méthode la plus économique pour obtenir une poudre métallique ou nacrée. Il reste utilisé pour les lignes à faible volume sans recyclage, pour les formulations à très faible teneur en additifs et pour les applications où la couleur et l'aspect ne sont pas essentiels [1]. Si votre ligne de production utilise le recyclage et que votre client est exigeant en matière de couleur, cette combinaison est à proscrire.
Le choix de la granulométrie influe sur tous ces éléments. Une paillette plus grossière offre plus d'éclat et se diffuse plus facilement, mais elle donne un rendu irrégulier en cas d'orientation inégale ; une paillette plus fine se disperse plus uniformément et produit un effet plus doux et plus discret. Si vous hésitez encore entre plusieurs marques, le même raisonnement s'applique… Sélection de la taille des particules pour les pigments à effets dans les systèmes liquides s'applique ici, avec un ajout : dans une poudre, les flocons grossiers sont également la fraction qu'un cyclone est le plus susceptible d'extraire de votre récupération [2].
La liaison fixe le flocon à la particule
Le collage élimine la séparation en supprimant la possibilité de séparation. La poudre de base et le pigment sont mélangés, puis chauffés à une température suffisamment élevée pour ramollir la surface des particules de résine et permettre ainsi au pigment de s'y fixer [3]. Le flocon n'est plus un élément mobile indépendant ; il est une charge fixée sur une particule qui sait déjà comment se charger.
L'avantage esthétique va au-delà de la simple récupération. Une fois que la lamelle est déposée sur la surface de la particule et que le film est nivelé, les plaquettes se déposent presque parallèlement à la surface du revêtement, orientation qui produit l'effet le plus net [4]. Ce même principe physique régit les systèmes liquides : perturber l'orientation des plaquettes modifie la couleur mesurée, et non seulement l'impression qu'elle donne [5]. C'est pourquoi il est important de comprendre cette interférence avant de discuter du chargement. interférence en couche mince La lecture n'est correcte que lorsque les plaques sont à plat et orientées dans le même sens.
Les coûts sont réels et rarement mentionnés au même titre que les avantages. Le liant est efficace pour la charge corona, mais peu adapté à la triboélectronique, et le procédé est plus coûteux que le broyage du pigment en poudre [3]. Il modifie également la nature du recyclage : dans les catégories de composition publiées par un fabricant de poudre, les produits liés et cinétiques présentent un risque de contrôle qualité faible à modéré lors du recyclage, tandis que les produits mélangés présentent un risque élevé et leur recyclage est recommandé avec précaution [2].
Une affirmation mérite d'être réfutée. Une paillette d'aluminium revêtue n'est pas une paillette liée. L'aluminium fourni pour le mélange à sec est généralement recouvert d'un revêtement inorganique ou organique pour des raisons de sécurité. Ce revêtement n'a qu'un effet négligeable sur le comportement électrique lorsque le pigment est utilisé en mélange à sec. Il protège la fabrication et la manipulation de l'aluminium pur, ce qui profite au fabricant de poudre, et non à l'utilisateur [1]. Si un fournisseur vous propose une paillette revêtue prête à l'emploi pour le collage, sachez que le revêtement ne remplit pas la fonction annoncée.
L'extrusion protège l'apparence en détruisant l'effet
L'extrusion résout le problème de séparation à la source, car le pigment incorporé à la résine est à l'intérieur de la particule et ne peut s'en éloigner. Rien ne se sépare, rien ne s'accumule au niveau du pistolet et la résine récupérée est homogène. C'est pourquoi l'extrusion est la méthode de référence pour les couleurs unies et pourquoi les formulateurs s'efforcent de l'adapter aux effets.
C’est là que le bât blesse. La structure lamellaire d’un pigment métallique ou nacré est détruite lors des étapes d’extrusion ou de broyage utilisées pour la fabrication des revêtements en poudre, ce qui entraîne une perte de brillance [3]. Une paillette fonctionne car il s’agit d’un élément optique plat à faces parallèles ; si elle se brise, on perd cet élément et on obtient une particule colorée. L’évolution de l’industrie vers le mélange et le collage à sec répond précisément à ce problème [3].
Le chargement constitue la seconde partie du problème et explique un écart qui frustre tous les formulateurs ayant déjà procédé à une production à grande échelle. En application unique ou en laboratoire, des concentrations de pigments allant jusqu'à environ 10 % ou plus peuvent être utilisées. À l'échelle industrielle, la concentration est limitée à environ 3 %, et au-delà de ce seuil, les problèmes documentés commencent : colmatage du pistolet et accumulation de produit à la buse, panneaux présentant des irrégularités et séparation des couleurs [3]. Une formule de laboratoire à 8 % n'est pas une formule ; c'est une démonstration.
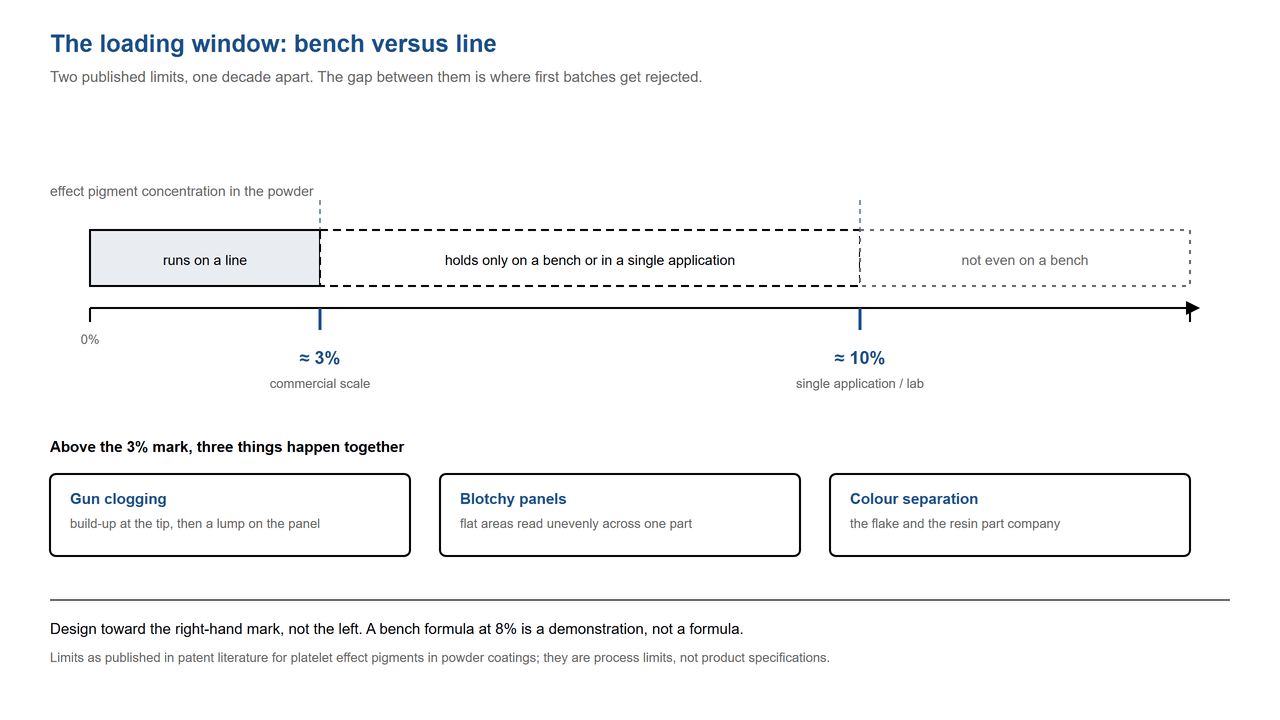
Un axe, deux repères. À environ 10 %, les essais en laboratoire cessent de décevoir. À environ 3 %, les blocages sur une chaîne de production disparaissent. L'écart entre ces deux points est la cause la plus fréquente de rejet d'un premier lot.
Que faut-il inclure dans la demande de devis ?
Tout ce qui précède se résume à une seule phrase que vous pouvez coller dans une requête. Notez-la et envoyez-la avec la couleur cible : Indiquez le procédé — mélange à sec, collage ou extrusion — et précisez si les excédents de pulvérisation sont récupérés. Ces deux éléments déterminent la qualité admissible, et aucun des deux ne relève du pigment lui-même. Ils sont liés à votre gamme.
Travaillez ensuite dans une seule direction. Commencez par la question du recyclage, car c'est la seule qui ne peut être remise en cause par la suite : si la ligne recycle et que la couleur est importante, le mélange à sec est exclu et le choix se résume à privilégier l'adhérence ou une extrusion avec un effet moindre. Ensuite, fixez la limite de charge en fonction de votre procédé réel plutôt que des essais en laboratoire ; le chiffre de 3 % mentionné plus haut est une limite commerciale documentée, et non un objectif à atteindre. Ce n'est qu'ensuite que vous choisirez une plage de granulométrie, en fonction de l'effet recherché à la distance d'observation réelle de la pièce.
Il est important de préciser ce que nous fournissons dans cette chaîne de production. Nous fabriquons les pigments à effets utilisés dans trois procédés : des finitions nacrées sur mica naturel, sur mica synthétique et sur verre borosilicaté, ainsi que des gammes à effet métallique et aluminium. Nous ne vendons pas de poudre agglomérée et ne décrirons donc pas un procédé d'agglomération comme s'il était de notre fabrication. En revanche, nous pouvons vous indiquer quelle qualité de pigment convient à votre procédé et quelle est la granulométrie maximale admissible pour votre film.
Ce dernier point est plus important qu'il n'y paraît. Nos gammes de tailles sont classées par catégories : moins de 15 µm, 5 à 25 µm, 10 à 60 µm et 10 à 100 µm. La catégorie est le critère qui, le plus souvent, disqualifie une correspondance de couleur par ailleurs correcte. Pour une vue d'ensemble de chaque série, Nuancier de pigments nacrés présenter la gamme en la comparant entre elle plutôt qu'échantillon par échantillon, et le pigments nacrés pour revêtements Cette page répertorie les séries que nous conservons pour ce type de travaux.
Une dernière précision importante, qu'il serait malhonnête de ne pas mentionner : nous ne possédons pas de ligne de revêtement en poudre. Toutes les données présentées dans cet article proviennent de publications industrielles et de brevets, et non de nos propres essais. Par conséquent, nous ne pouvons pas vous fournir d'indicateur de transfert, de plage de polymérisation ou de résistance chimique pour un procédé que nous n'avons pas mis en œuvre. Demandez-nous le pigment, la bande et la documentation ; effectuez l'essai sur votre ligne de production. Nous sommes certifiés ISO 9001 ; toute autre documentation est disponible sur demande.
Références
[1] "Métalliques modernes." PCI Magazinehttps://www.pcimag.com/articles/94305-modern-metallics
[2] « Recyclage (récupération) des excédents de peinture en poudre — Conseils techniques ». DGL International Powder Coatings, 2021. https://dglpowders.com/wp-content/uploads/2021/05/DGL-Recycling-Powder-Coat-Overspray-Tech-Advice.pdf
[3] « Composition et procédé améliorés de revêtement en poudre ». EP 1 339 806 B1, Office européen des brevets. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Doll, J.; Venturini, M.; Rohrer, A. « Revêtements d'aluminium ». Technologies de revêtement, juillet 2019, p. 34.
[5] Kettler, WH; Richter, G. « Investigation on topology of platelet-like effect-pigments in automotive surface-coatings. » Progrès dans les revêtements organiques, 1997, 31(4), 297–306. DOI : 10.1016/S0300-9440(97)00087-8
 Français
 English
 Deutsch
 Русский
 Español
 Português