Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Pigments à changement de couleur pour encres d'imprimerie : choix de l'apprêt et risque de délamination
L'encre à changement de couleur imprimée en miroir est intégrée au laminage, et non en surface. La résistance du paquet dépend de la charge, de la profondeur des alvéoles et d'une force de collage cible de 1,5 N/15 mm.
L'encre à changement de couleur, imprimée en miroir, est intégrée au film laminé, et non déposée en surface. Le pigment est dispersé à environ 20 % dans une encre solvantée, imprimé dans des alvéoles gravées de 45 à 70 µm de profondeur, puis enfoui sous un adhésif et un film de protection. Une fois enfoui, la résistance de l'emballage n'est pas déterminée par l'adhérence au film, mais par la force de liaison : supérieure à 1,5 N/15 mm.
L'impression inversée inverse l'ordre habituel. L'encre se dépose d'abord sur la face interne du film extérieur, et tout le reste est construit derrière : l'adhésif, puis la couche de scellage qui sera en contact avec le produit. L'image imprimée se lit donc à travers le film extérieur, de l'extérieur vers l'intérieur.
Cette configuration modifie le comportement du pigment à changement de couleur. En impression de surface, la couche d'encre constitue la surface d'usure et l'adhérence au support représente le point faible. En impression inversée, le film protège l'encre et l'interface défaillante se situe à l'intérieur de la structure multicouche.
Il en résulte trois conséquences, chacune ayant un impact différent. L'abrasion et les rayures sont gérées par le film, ce qui rend la dureté de l'encre moins importante qu'on ne le pense. La couleur perçue par l'acheteur est filtrée par le film ; par conséquent, le voile et l'épaisseur de ce dernier se situent sur le trajet optique. Enfin, la couche susceptible de se décoller n'est pas seulement l'interface encre-film, mais l'ensemble des interfaces de la pile.
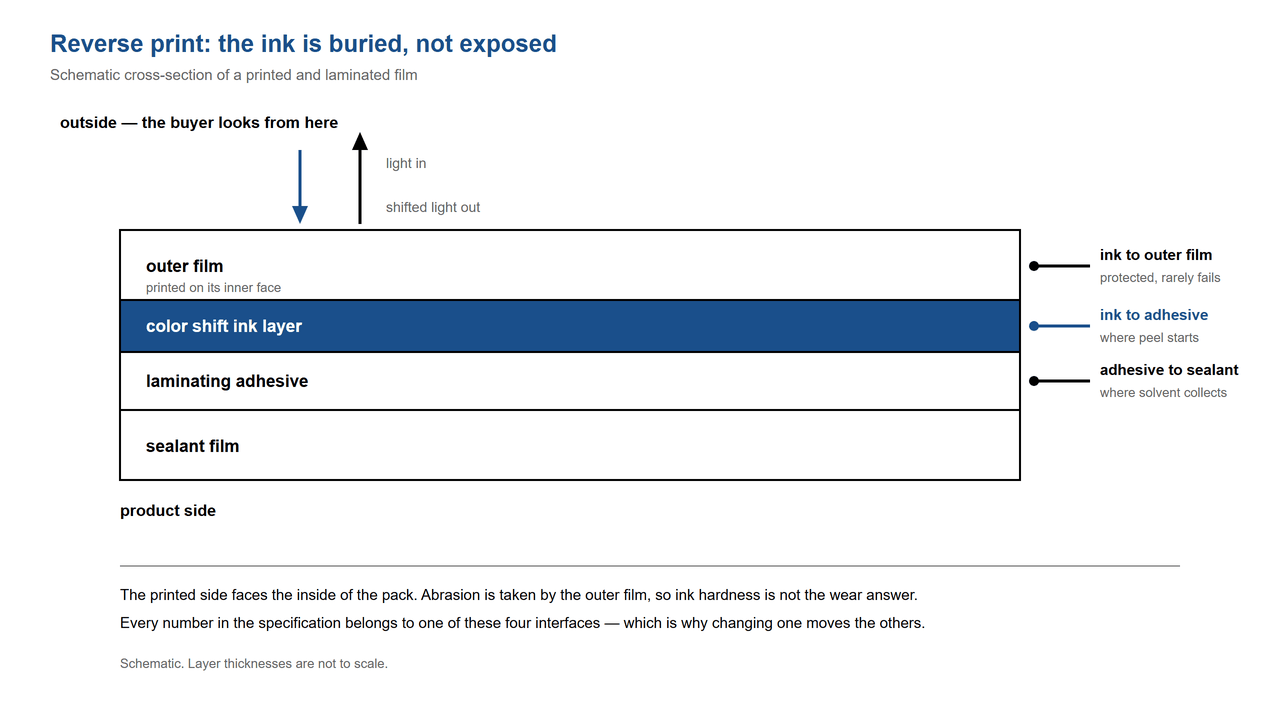
Coupe transversale d'un film laminé imprimé en miroir. La couche d'encre à changement de couleur est enfouie entre le film extérieur et l'adhésif de laminage, de sorte que l'observateur perçoit l'effet à travers le film.
Ce système d'encre est conçu pour l'impression héliogravure sur film nylon, à une vitesse d'impression de 60 à 150 m/min et à une température ambiante comprise entre 18 °C et 30 °C. Le nylon n'est pas un matériau neutre : son absorption de solvant diffère de celle d'une polyoléfine et son élasticité influe sur le repérage et le séchage.
La viscosité est le paramètre déterminant : 40 à 60 secondes sur une coupelle Zahn 2 à 23 ± 1 °C. En dessous de ce seuil, l’encre coule et les alvéoles se vident de façon irrégulière. Au-dessus, l’encre ne se détache pas correctement de la gravure, ce qui se traduit d’abord par des marbrures de couleur, puis par la formation d’un film épais à séchage lent.
La température est importante car elle modifie la viscosité sans que personne ne touche à la formule. Un atelier à 15 °C et un autre à 32 °C utilisent deux encres différentes provenant du même tambour ; c’est pourquoi notre fiche d’application indique la température ambiante et non seulement la température de l’encre.
Si votre structure n'est pas en nylon, le point de départ reste valable, mais les valeurs ne sont pas transposables. Considérez les bandes indiquées ici comme la référence pour ce système documenté et vérifiez-les sur votre propre presse avant de lancer une production. page d'applications d'impression couvre les processus environnants.
Trois paramètres déterminent le résultat, et leur ordre est important car chacun influe sur le suivant. Le chargement détermine la quantité de pigment disponible. Le mélange de solvants détermine la façon dont ce pigment se déplace et la vitesse de séchage du film. Le séchage détermine s'il reste des résidus.
Pour la gravure, la teneur en pigments, telle que documentée, est d'environ 20 % dans l'encre finale, associée à une résine synthétique, des solvants organiques et des additifs. Ce pourcentage est élevé par rapport aux colorants ordinaires, car l'effet de changement de couleur est obtenu grâce à des plaquettes plates qui contribuent chacune à une bande étroite de lumière réfléchie.
Trois mélanges sont spécifiés, chacun associé à une plage de vitesse. Les proportions sont exprimées en parties en poids, et c'est l'éther qui ralentit l'évaporation lorsque la presse fonctionne à une vitesse suffisamment basse pour qu'un solvant rapide forme une pellicule à la surface de la cellule.
Notez l'écart dans le document source, car il est important pour la planification d'un essai. Le champ d'application indique une vitesse de 60 à 150 m/min, tandis que le tableau de mélange s'étend de 60 à 200 m/min et mentionne jusqu'à 250 m/min dans un paragraphe ultérieur. Nous présentons les trois valeurs telles que publiées, plutôt que de les faire moyenner, et nous considérons toute vitesse en dehors de la plage 60-150 m/min comme nécessitant un essai sur papier.
Le séchage est spécifié entre 60 et 100 °C. Cette limite inférieure n'est pas destinée à préserver le pigment, qui est inorganique et reste intact à ces températures. Elle est imposée par les limites intrinsèques du film et de l'adhésif sous-jacent, et par le risque d'emprisonner du solvant sous la pellicule si le film sèche trop vite.
Le solvant présent dans l'encre ne s'évapore pas simplement à température ambiante. Il migre dans l'adhésif lors de la lamination et du séchage, où il ramollit la liaison et provoque les bulles et le décollement progressif souvent imputés au fournisseur d'adhésif.
Le critère d'acceptation pour ce système d'encre est une force d'adhérence supérieure à 1,5 N/15 mm, mesurée selon la norme GB 8808. Il s'agit d'une propriété du stratifié, et non de l'encre, et c'est le chiffre le plus souvent négligé car la couleur semblait correcte sur la bobine.
Quatre facteurs font baisser ce chiffre, et un seul concerne le pigment lui-même. Les trois autres sont des choix de fabrication effectués sur la presse ; c’est pourquoi un changement d’opérateur peut modifier la force d’adhérence sans aucune modification de la formulation.
| Là où ça commence | Ce que vous voyez | Que vérifier | Qui le change ? |
|---|---|---|---|
| Couche d'encre trop épaisse | Le film protecteur est propre mais fragile uniquement sur la zone imprimée. | Profondeur cellulaire par rapport à la bande 45–70 μm ; charge pigmentaire supérieure à 20 % | Graveur, fabricant d'encre |
| Solvant résiduel | Bulles ou voile qui se forment après la lamination, et non au moment de celle-ci. | Séchoir à une température de 60 à 100 °C ; vitesse de pressage adaptée au mélange utilisé | opérateur de presse |
| Encre séchée et contamination | Des taches isolées sans aucune liaison du tout | Deuxième filtration à 100 mesh, agitation à 1000 tr/min ou moins | opérateur de presse |
| Encre mélangée à une autre encre | Liaison irrégulière et voyage monotone tout au long du parcours | Lignes et percussions séparées ; rien mélangé. | Fabricant d'encre, opérateur de presse |
La question de la couche d'ancrage est distincte et ne dépend pas du pigment. Son utilité dépend de l'énergie de surface du film après traitement et du système adhésif ; la décision revient donc au transformateur et au fournisseur d'adhésif. Le pigment modifie la cohésion de la couche d'encre elle-même, d'où l'importance de la charge et de l'épaisseur du film.
La profondeur de gravure spécifiée pour cette encre est de 45 à 70 μm. Cette plage correspond à une quantité d'encre : elle détermine le volume d'encre liquide qui sort de la cellule à chaque impression, et donc la quantité de pigment déposée sur le film. L'ajout de pigment dans le tambour et l'approfondissement de la cellule ne sont pas des opérations interchangeables.
Les plaquettes ont besoin d'espace pour se déposer. Sur un film trop fin, elles arrivent selon des angles aléatoires, ce qui diminue l'effet recherché. Sur un film trop épais, elles sont plus plates et le déplacement est plus précis, mais la couche assurant la cohésion du film est alors principalement composée de pigment.
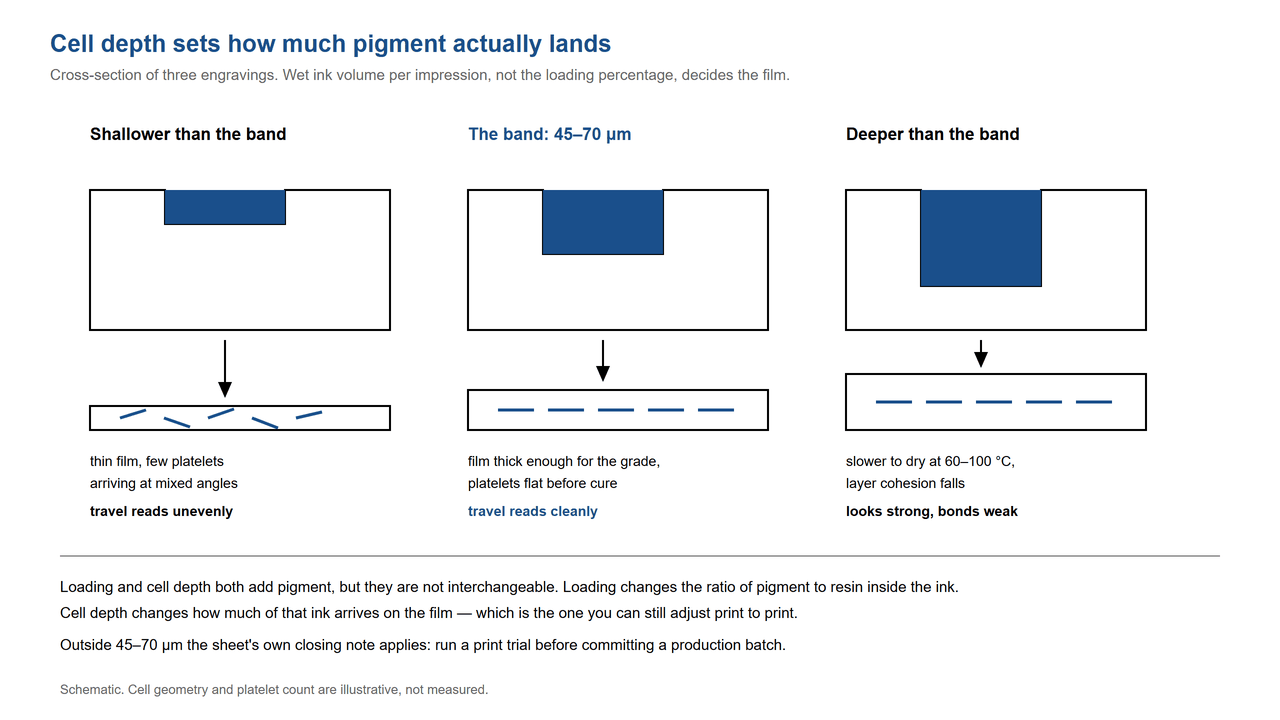
Comparaison schématique des gravures superficielles, spécifiques et profondes. Le volume d'encre humide par impression détermine la quantité de pigment transférée et l'espace disponible pour l'étalement des plaquettes.
Les cellules profondes et la forte concentration de pigments engendrent un second problème sans lien avec l'optique : l'encre se dépose. Ce pigment étant plus dense que la résine environnante, une encre laissée au repos pendant une heure n'est plus conforme aux spécifications initiales. Il est donc conseillé de remuer avant utilisation, puis, lors d'une seconde utilisation, de remuer à une vitesse inférieure ou égale à 1 000 tr/min et de filtrer l'encre à travers un tissu de 100 mailles.
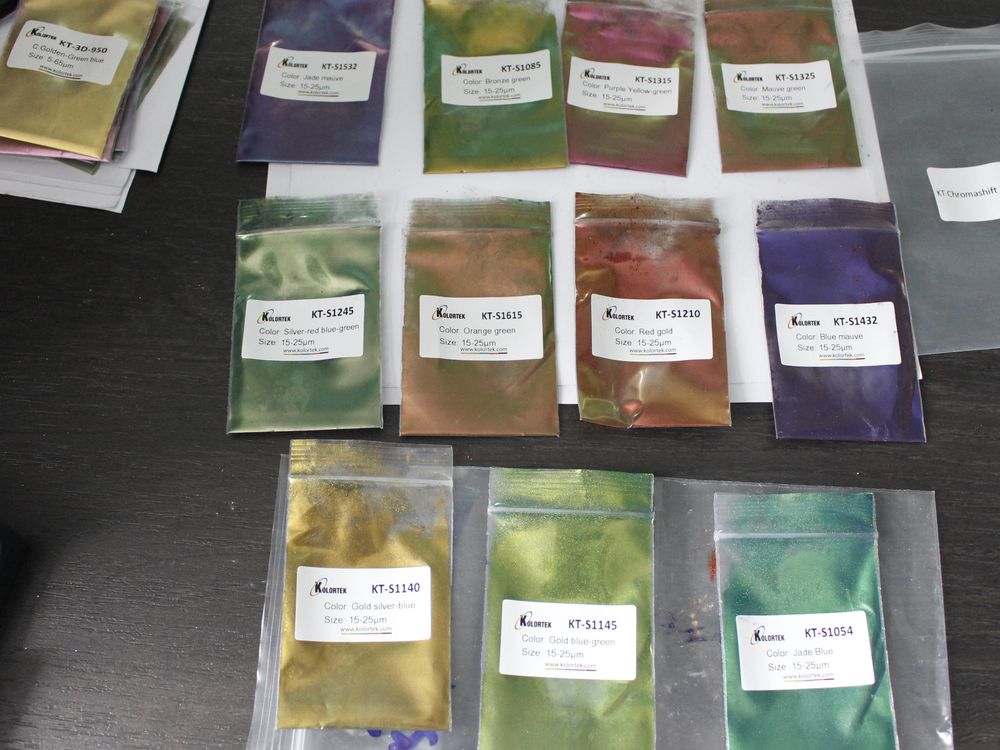
Les grains eux-mêmes se présentent sous forme de paillettes, et le catalogue décrit leur taille comme de grandes paillettes irrégulières plutôt que de donner une valeur en microns. Concrètement, cela signifie que la correspondance entre le grain et la profondeur des cellules est une question d'essais, et non une consultation d'un tableau. gamme de pigments optiquement variables liste les tests disponibles.
Notre fiche technique recommande une base foncée sous l'encre : rouge foncé, bleu foncé, vert foncé, marron et surtout noir. Il ne s'agit pas d'une simple indication de style. La couleur d'interférence se perçoit par contraste avec la lumière réfléchie par les paillettes, et une base foncée absorbe la lumière qui, autrement, atténuerait le changement de couleur.
Lorsque le design requiert une base claire, le décalage ne disparaît pas, il s'atténue. La solution préconisée consiste à augmenter la concentration de pigments, ce qui vous ramène au compromis entre épaisseur du film et résistance de l'adhérence évoqué précédemment. Considérez une base claire comme un coût, et non comme un choix libre.
Pour les travaux de précision, notre fiche technique définit des limites mesurables, ce qui est inhabituel et important : largeur de trait supérieure à 0,15 mm, espacement supérieur à 0,2 mm et angle d’intersection généralement supérieur à 30°. Moins il y a d’intersections, mieux c’est. En dessous de ces valeurs, les traits sont plus fins que les plaquettes qui les lisent, et la netteté diminue sur les bords.
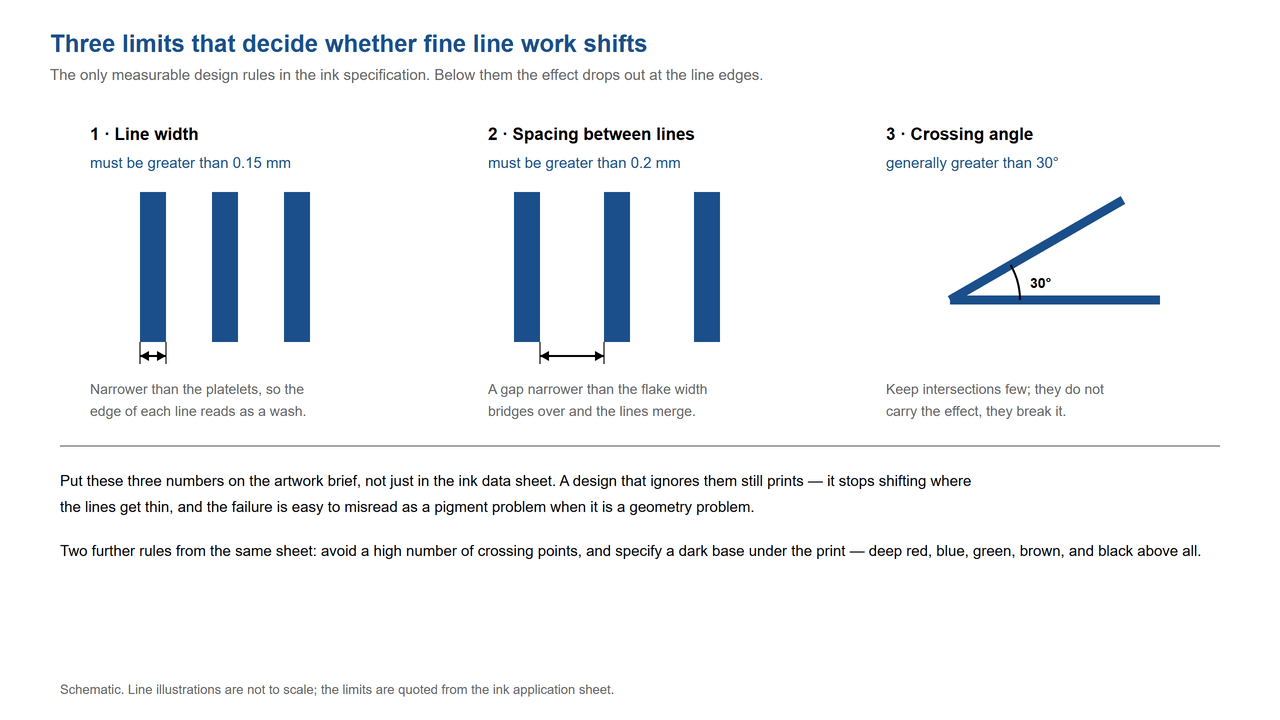
Limites mesurables pour les dessins à lignes fines : largeur de ligne minimale de 0,15 mm, espacement minimal de 0,2 mm, angle de croisement généralement supérieur à 30 degrés.
La plupart des désaccords concernant un film de protection à effet caméléon proviennent de personnes qui se disputent sur une valeur qu'elles n'ont jamais eu le pouvoir de définir. Diviser la liste en amont raccourcit considérablement la discussion et rend un essai infructueux compréhensible plutôt que personnel.
La profondeur des cellules relève de la responsabilité du graveur et du fournisseur de plaques. La viscosité, le mélange de solvants et la charge pigmentaire relèvent de la responsabilité du fabricant d'encre. La force de liaison et le système adhésif relèvent de la responsabilité du transformateur et du fournisseur d'adhésif, et sont mesurés selon la norme GB 8808 par rapport à un objectif qu'ils ont défini. Nous sommes responsables du pigment : de sa plage de charge, de son comportement en dispersion et de son rendu à une épaisseur de film donnée.
Cette répartition explique également pourquoi la fiche se termine par une note précisant que chaque client doit effectuer des essais en fonction de ses propres paramètres. Il ne s'agit pas d'une clause de non-responsabilité ajoutée à un cahier des charges, mais d'une description fidèle de la répartition des responsabilités au sein d'un processus impliquant quatre parties.
Il convient de préciser une limite importante : cette page traite des films laminés d’emballage. Les documents de sécurité utilisent la même famille de pigments à des fins différentes, et ces travaux sont abordés sur la page suivante : page d'applications d'impression de sécurité plutôt qu'ici.
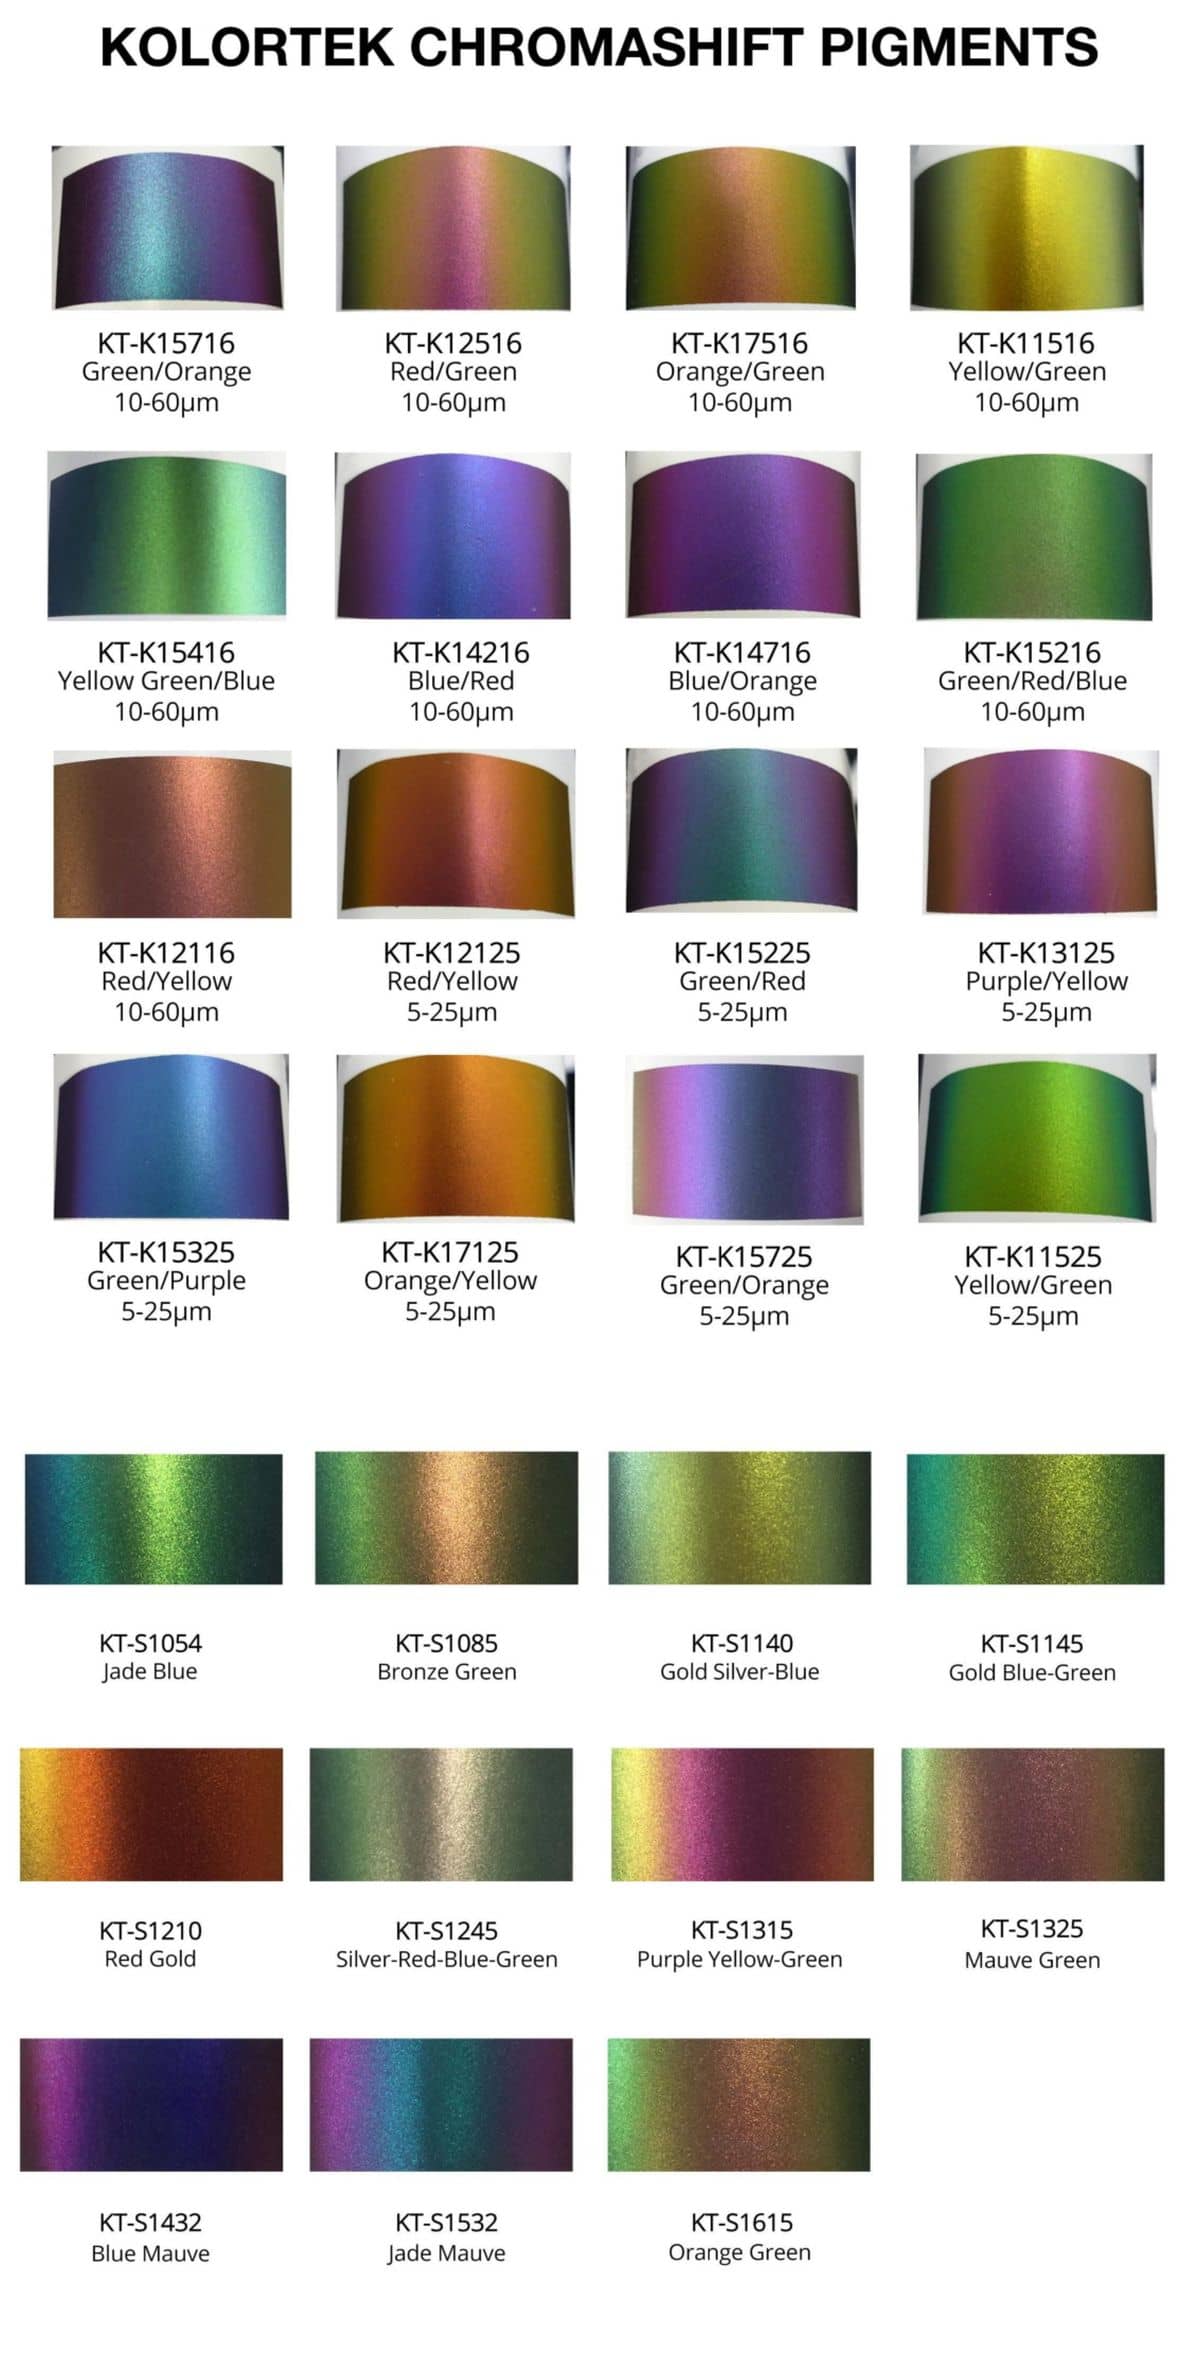
Pigments Kolortek Chromashift
Vous lisez actuellement le document à travers le film extérieur, l'adhésif et la couche de scellement se trouvant derrière. Le voile du film diffuse une partie de la lumière réfléchie, et un adhésif ou un mastic clair réfléchit la lumière à large bande à travers les particules. Comparez la structure laminée, et non la bobine, à votre échantillon approuvé.
C'est possible, mais le résultat sera léger plutôt que marqué. La solution reconnue pour une base trop claire est une concentration plus élevée de pigments, ce qui épaissit la couche d'encre et renforce l'adhérence. Décidez du prix que vous êtes prêt à payer avant la gravure de la plaque, et non après.
Les cellules plus profondes transfèrent davantage d'encre, ce qui permet aux plaquettes de mieux s'aplatir. Cependant, la plage spécifiée de 45 à 70 μm est justifiée. Au-delà, le film sèche plus lentement et la cohésion de la couche diminue. Cette plage représente la zone de travail optimale, et non un point de départ à dépasser.
Les données techniques et la documentation de sécurité sont fournies, et Kolortek est certifiée ISO 9001 ; d’autres certificats sont disponibles sur demande. La conformité d’un emballage fini aux exigences de contact alimentaire et de migration dépend de votre encre, de votre adhésif et de votre chaîne de conformité ; nous ne certifions pas les films laminés finis.
Les informations utiles sont la structure de votre film, la profondeur de gravure prévue, la couleur de base sous l'encre et la résistance à l'arrachement définie par votre transformateur. Grâce à ces quatre éléments, nous pouvons vous indiquer le grade à tester et le résultat attendu, au lieu de vous envoyer un échantillon et de croiser les doigts.
Un échantillon personnalisé peut être créé sur demande en fonction de votre application. Pour la liste complète des nuances optiquement variables et leurs formats disponibles, veuillez consulter le Catalogue de la collection Chromashift.
Une tache nacrée s'estompe tandis que la couleur mate adjacente reste intacte. Les paillettes réfléchissent la chaleur rayonnante, ce qui explique le séchage tardif de cette tache. Il faut corriger le temps de séchage, pas le pigment.
EN SAVOIR PLUS
Les pigments OVI (encres à variation optique) constituent la solution de choix pour l'authentification et l'impression de sécurité. Ils produisent des effets de changement de couleur spectaculaires, impossibles à reproduire par numérisation, photocopie ou impression standard. Chez Kolortek, notre gamme Chromashift offre une variation de couleur vérifiée sur plus de 17 combinaisons, répondant ainsi aux normes optiques et de durabilité rigoureuses exigées par les imprimeurs de sécurité et les marques du monde entier. Pour les équipes gérant des commandes importantes de pigments OVI, nous proposons des volumes flexibles, allant des échantillons de R&D aux productions commerciales complètes.
EN SAVOIR PLUS
L'encre à changement de couleur imprimée en miroir est intégrée au laminage, et non en surface. La résistance du paquet dépend de la charge, de la profondeur des alvéoles et d'une force de collage cible de 1,5 N/15 mm.
EN SAVOIR PLUS
 Français
 English
 Deutsch
 Русский
 Español
 Português