Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Pigments nacrés pour l'impression textile : le processus de séchage détermine ce qui résiste au lavage
Une tache nacrée s'estompe tandis que la couleur mate adjacente reste intacte. Les paillettes réfléchissent la chaleur rayonnante, ce qui explique le séchage tardif de cette tache. Il faut corriger le temps de séchage, pas le pigment.
Une impression nacrée qui échoue au test de lavage est généralement attribuée à un problème de pigment. Or, le pigment est rarement en cause. Sur un tissu imprimé, la couleur ne réside pas dans la fibre ; elle est imprégnée dans un film liant polymérisé, qui constitue l'unique liaison. Une plaquette de mica ne possède aucune chimie lui permettant d'adhérer au coton ou au polyester. Si une zone se décolore au lavage tandis que la couleur unie reste stable, comparez les conditions de polymérisation des deux zones avant de comparer les poudres.
Une nacre est une fine plaquette recouverte de dioxyde de titane ou d'oxyde de fer. Ce revêtement réfléchit une grande partie de la chaleur rayonnante émise par un séchoir. Une particule de pigment ordinaire absorbe la chaleur et la transmet au film environnant. Un film riche en nacres, quant à lui, restitue une partie de cette énergie, de sorte que le liant situé directement sous et à côté des plaquettes se trouve en retrait par rapport au reste de l'impression. L'écart de température est faible, mais ses conséquences sont importantes. Un liant partiellement réticulé conserve un aspect sec et résiste à une éraflure d'ongle.
Les fabricants d'encres métallisées et nacrées placent ce phénomène parmi les principales causes de la décoloration des impressions à reflets au lavage, et leurs conseils sont unanimes : ralentir le tapis roulant, prolonger le passage au four et maintenir la température. Un apport de chaleur excessif, destiné à compenser l'énergie réfléchie, risque de brûler ou de rétrécir le tissu. La durée est le facteur déterminant.
Un test simple et peu coûteux permet de distinguer les deux types de défauts. Imprimez un échantillon, lavez-le une fois en machine et observez les zones où la couleur s'estompe. Un panneau uniformément mat sur toute sa largeur indique un problème en amont : prétraitement, pâte ou liant inadapté à la fibre. Une perte de couleur suivant les zones nacrées, tandis que la couleur unie reste intacte, signifie que ces zones ont durci trop tard. La solution consiste à ajuster le temps de séchage et le grammage du film, et non à changer de qualité.
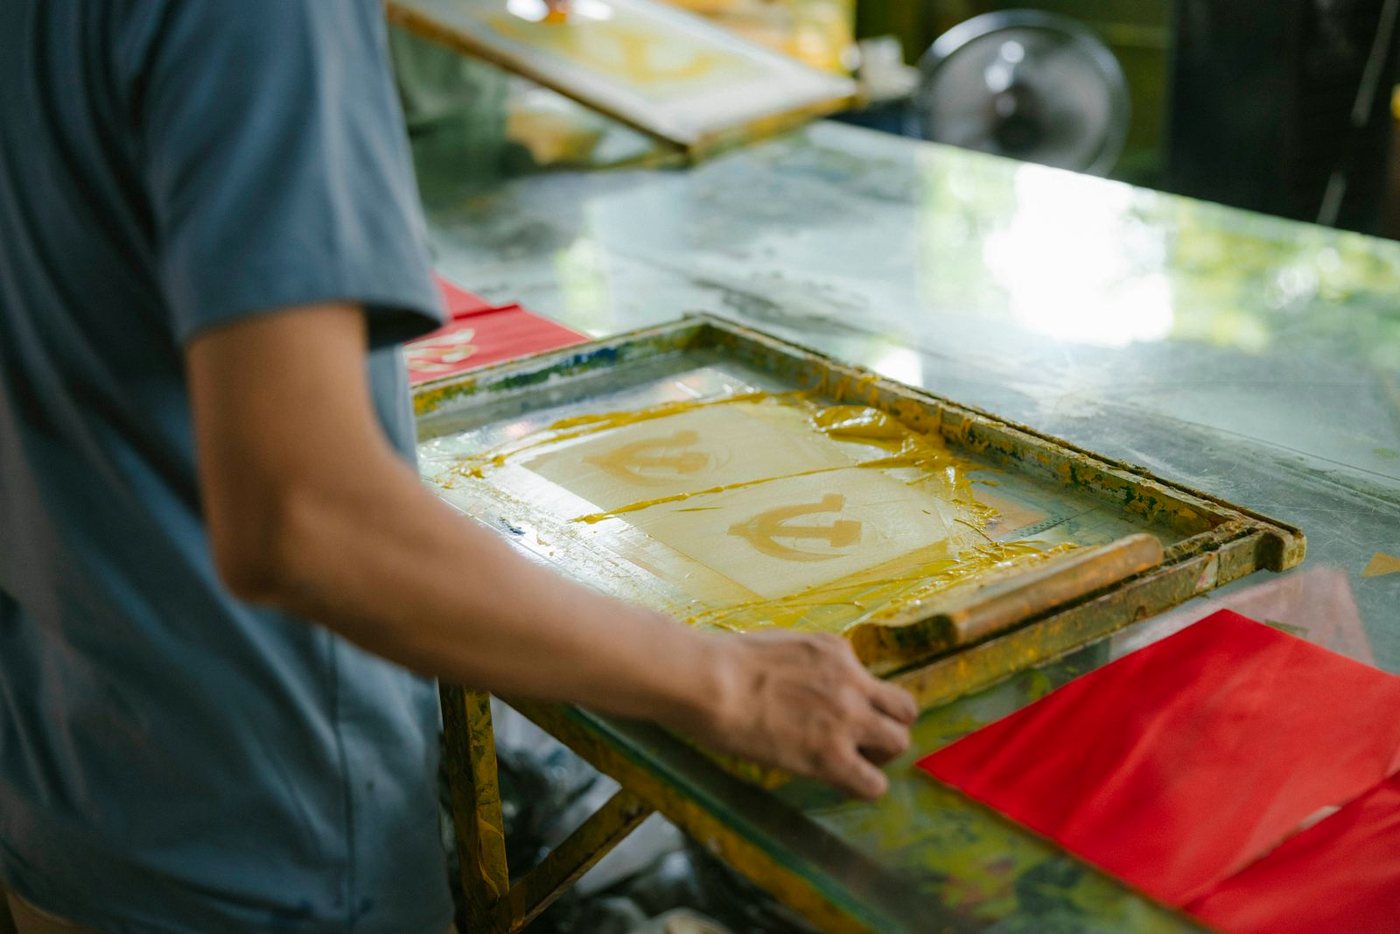
Fig. 1 — Pâte sur le tamis avant le passage. Ce qui passe à travers les ouvertures est déterminé par la plus grande particule de pâte, et non par la moyenne.
Chaque particule de pâte nacrée se dépose sur le même film humide, et ces particules s'opposent les unes aux autres. Les paillettes grossières scintillent davantage et obstruent le tamis. Un film plus épais retient mieux les paillettes et offre une meilleure prise en main. Un séchage plus rapide accélère la production et réduit le temps de dépôt des plaquettes. Les problèmes dans cette application surviennent généralement lorsqu'un seul de ces trois paramètres est mal réglé, le plus souvent le chargement.
En impression textile, la règle de base est la suivante : l’ouverture de l’écran doit être 1,5 à 2,5 fois supérieure à la taille des plus grosses particules de la pâte. Une granulométrie de 5 à 25 µm correspond à environ 140 fils par cm ; les pâtes nacrées ont généralement une densité de 30 à 50 fils par cm. En dessous de ce rapport, l’écran cesse d’ouvrir le tissu et se comporte comme un filtre. Les particules fines atteignent le tissu, les plus grosses restent sur la maille, et le motif s’imprime de façon irrégulière et peu nette, alors que la pâte contient encore beaucoup de pigment.
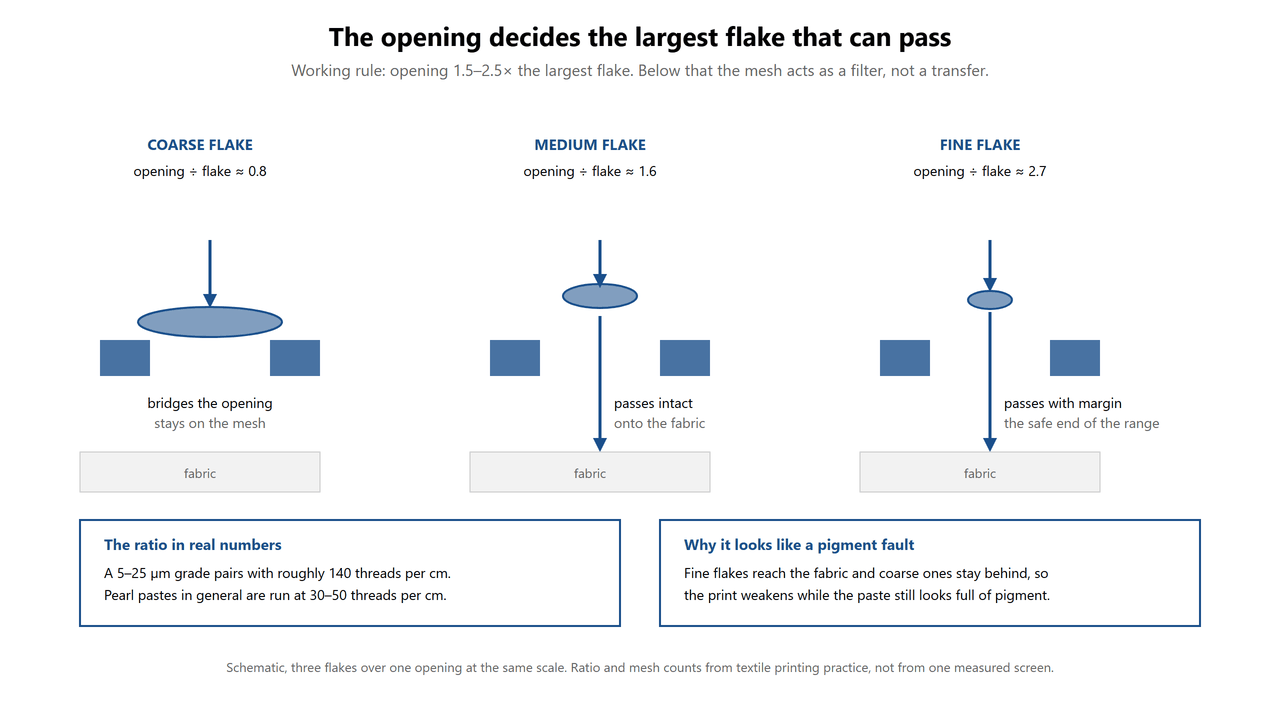
Fig. 2 — Une ouverture, trois tailles d'éclats. Seul l'éclat dont le rapport d'ouverture est inférieur ou égal à celui de l'ouverture passe intact ; l'éclat plus gros passe à travers le maillage et reste en arrière.
Le principe fonctionne aussi dans l'autre sens. Un imprimeur a testé quatre niveaux de finesse de la même pâte et a noté les résultats : les particules grossières offraient la réflexion la plus brillante, la plus faible résistance à l'abrasion, la plus mauvaise tenue des couleurs, la plus grande séparation dans le godet et le plus faible transfert à travers l'écran. Une matière plus fine corrigeait ces quatre problèmes, mais perdait en luminosité. Au-delà d'une certaine finesse, la luminosité se stabilisait tandis que la tenue des couleurs continuait de s'améliorer. Il faut choisir le point où la courbe s'aplatit, et non l'extrémité la plus grossière.
L'effet nacré n'est pas une propriété de la poudre elle-même, mais de ses plaquettes disposées parallèlement à la surface et réfléchissant la lumière comme un seul plan. Une pâte peut contenir suffisamment de pigment pour masquer le tissu sans pour autant présenter le moindre effet nacré. L'explication classique dans la littérature sur l'impression textile est la vitesse de séchage : le film se solidifie avant que les particules ne soient complètement orientées, empêchant ainsi la formation du plan réfléchissant. Une plus grande quantité de pigment aggrave le problème, car elle comprime les particules avant qu'elles ne se soient stabilisées.
Ce qui permet aux particules de se déposer correctement, c'est la rhéologie, et non la dose. Une pâte qui conserve sa viscosité sur l'écran et sèche de la surface vers le bas permet aux plaquettes de s'aligner à mesure que le film se rétracte. Une pâte qui évapore son solvant dès le premier mètre du séchoir les fige à leur point de dépôt. C'est le seul moment du processus où une vitesse de séchage plus lente permet d'obtenir une impression de meilleure qualité à couverture égale.
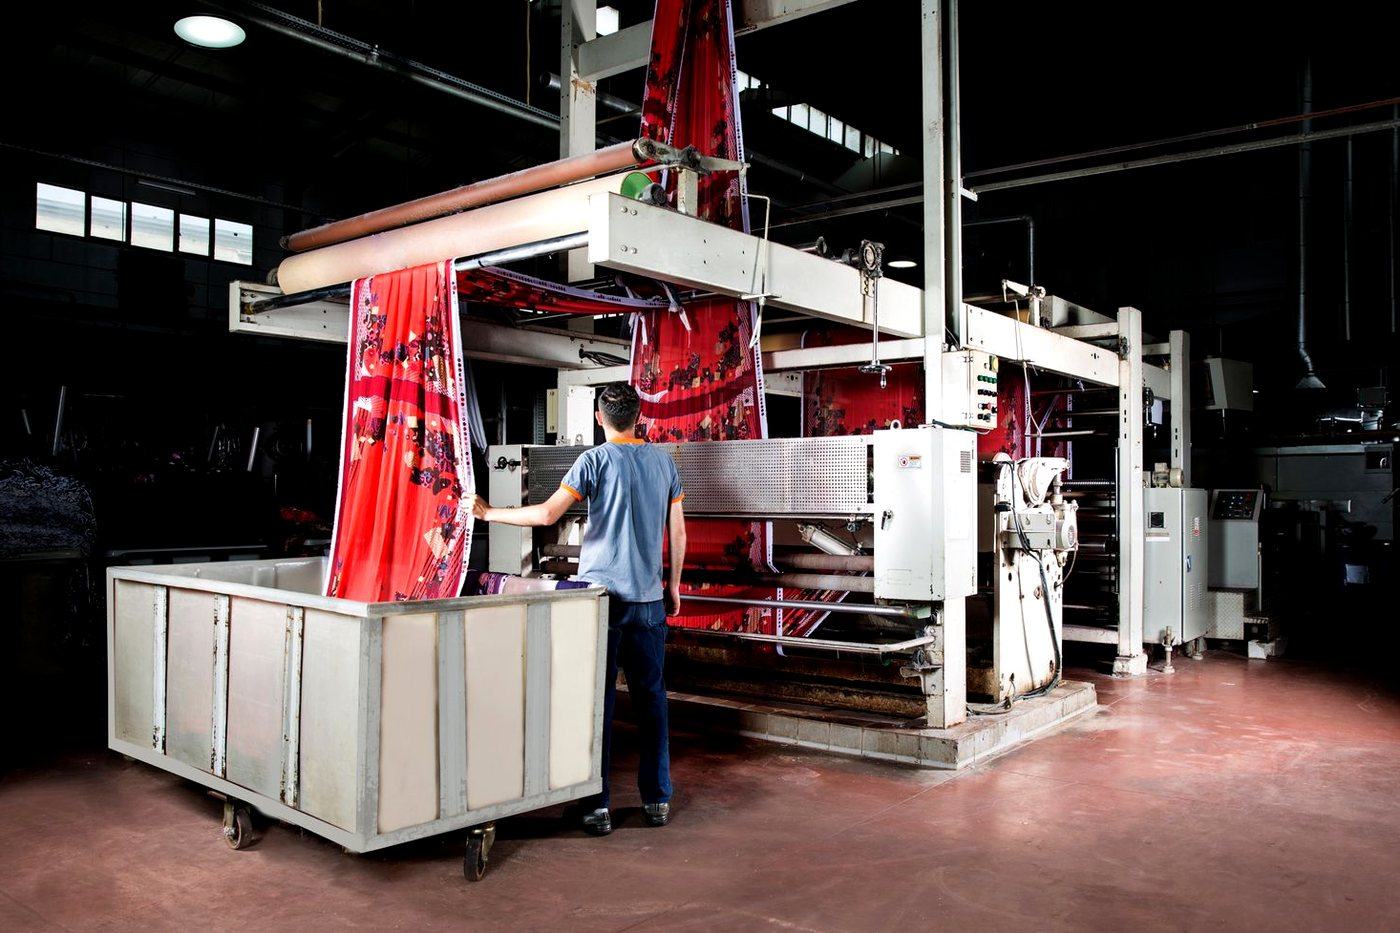
Fig. 3 — Tissu quittant la zone d'impression. Le film est encore humide à cet endroit, et les mètres suivants détermineront si les flocons se déposent à plat.
Un pigment à effet n'a aucune affinité pour la fibre textile ; le liant assure donc l'intégralité de la liaison. Il en résulte une marge de manœuvre réduite. Une quantité excessive de liant améliore la solidité, mais au détriment du toucher. Les imprimeurs constatent qu'un excès de liant ne se contente pas de rigidifier l'impression : il commence à obstruer la trame en cours de tirage. Une quantité moindre de liant restaure le toucher, et le problème se manifeste alors par l'abrasion et le lavage. Le pigment se situe entre ces deux extrêmes, et aucun choix de qualité ne permet d'éviter ce compromis.
Fig. 4 — Une perle de qualité supérieure en poudre. Le fil adapté à un tamis de 140 fils est également celui qui résiste le mieux au lavage.
L'impression pigmentaire sèche en deux étapes. Un pré-séchage élimine l'eau à environ 80 à 100 °C pendant une à trois minutes. La thermofixation réticule ensuite le liant à 150 à 165 °C pendant 90 à 180 secondes. Les formulations de pâtes d'impression publiées présentent des températures similaires ; l'une d'elles sèche entre 140 et 160 °C pendant une à une minute et demie. Ces valeurs sont typiques des liants acryliques et styrène-acryliques, et la fiche technique du liant prévaut pour tout système spécifique.
La fenêtre de cuisson présente deux extrémités asymétriques. Une cuisson insuffisante laisse un film résistant à la manipulation mais détérioré au lavage. Une cuisson excessive détruit le film : une température trop élevée ou un temps de cuisson trop long dégradent le liant qui maintenait le pigment. Une zone nacrée apparaît déjà derrière la couleur mate environnante ; la solution la plus sûre consiste donc à prolonger le temps de cuisson. Il ne faut jamais compenser un déficit de température.
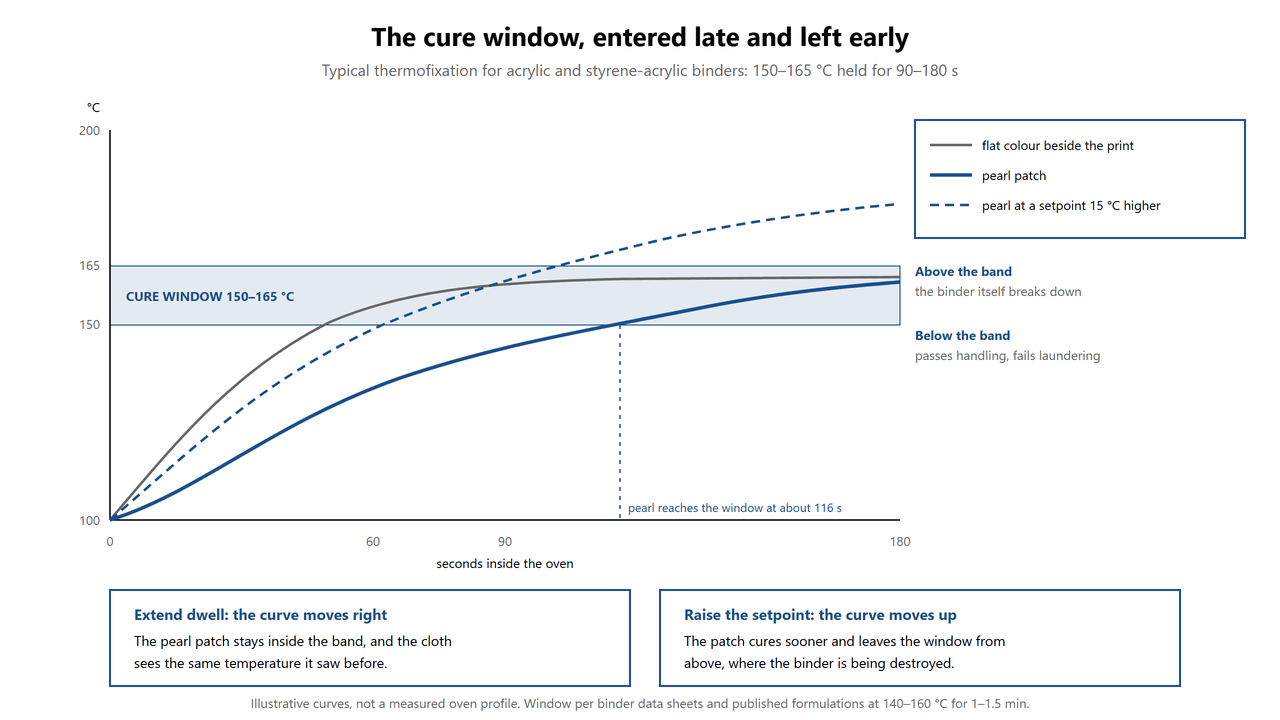
Fig. 5 — La même fenêtre vue des deux côtés. Un film nacré y entre plus tard que les couleurs unies qui l'entourent et peut en sortir plus tôt si la température du séchoir est augmentée.
L'impression textile n'est soumise à aucune exigence de coloration obligatoire, contrairement à certaines applications réglementées. Par conséquent, aucune obligation de conformité ne peut être invoquée. Il existe cependant un ensemble de restrictions. L'entrée 43 de l'annexe XVII du règlement REACH limite la teneur en colorants azoïques réductibles susceptibles de libérer une amine aromatique répertoriée à plus de 30 mg/kg dans les textiles et les articles en cuir en contact avec la peau. Les pigments à effets à base de mica et de verre tirent leur couleur de revêtements inorganiques et ne contiennent aucun groupe azoïque ; leur structure ne présente donc aucun risque de clivage. Il s'agit d'une observation relative à l'absence d'un élément structurel, et non d'un résultat de test sur votre tissu.
Le formaldéhyde est le principal facteur limitant dans ce procédé, et il ne provient pas du pigment lui-même. Il provient de l'agent de réticulation présent dans le liant. Un article fortement imprimé peut présenter un taux de formaldéhyde plus élevé qu'un article non imprimé, et les mesures de production de formaldéhyde lors de l'impression pigmentaire ont révélé des niveaux bien supérieurs aux limites OEKO-TEX® de 20 mg/kg pour les articles pour bébés, 75 mg/kg pour le contact direct avec la peau et 300 mg/kg pour les couches externes. La norme GB 18401 utilise la même structure à trois niveaux pour le marché chinois. Un fournisseur de pigments peut vous renseigner sur la question des amines aromatiques, mais pas sur celle du formaldéhyde.
Les données relatives aux métaux lourds de nos matériaux sont disponibles sur demande, et notre production est réalisée selon un système de gestion de la qualité certifié ISO 9001:2015. Nous n'indiquons pas qu'un pigment suffit à rendre un tissu conforme. La conformité d'un tissu repose sur l'ensemble des composants : colorants, liant, agent de réticulation, prétraitement et séchage. Aucun composant ne peut, à lui seul, garantir cette conformité.
Il convient de préciser trois limites, car chacune d'elles fait l'objet d'une question client. Il ne s'agit pas de teinture : un colorant pénètre dans la fibre et s'y fixe, tandis qu'un pigment est une particule insoluble maintenue en surface par un film ; c'est pourquoi la solidité au lavage concerne le liant. Cela ne s'applique pas non plus aux fibres filées à l'état fondu : le filage se déroule entre 260 et 290 °C et nécessite que la couleur soit dispersée au sein du polymère ; un pigment à effet ne peut donc pas être incorporé au filament, mais seulement appliqué ultérieurement sur le tissu. Enfin, l'impression ne consiste pas en un revêtement de pleine surface, où le composé est appliqué sur toute la largeur par une lame ou un rouleau au lieu d'être transféré selon un motif.
Fig. 6 — Surface métallique sur tissu. Le tissage reste visible à travers le film, et celui-ci se plie à chaque pli.
Les chiffres relatifs à l'incorporation de perles dans l'industrie textile varient considérablement, et ces divergences portent principalement sur les paramètres de référence utilisés pour calculer ces pourcentages. Chaque valeur ci-dessous est correcte dans son propre contexte.
| D'où provient ce chiffre ? | Chargement | Pourcentage de quoi | Ce que cela répond |
|---|---|---|---|
| Notre propre guide des matériaux pour la pâte à imprimer | 5 à 20 % | La pâte d'impression finie, avant épaississement | Quelle quantité de pigment faut-il peser dans une pâte pour obtenir une profondeur d'effet donnée ? |
| Une formulation adhésive pour impression de perles publiée | 15–25 % + 15–25 % | Chaque bande a été mesurée par rapport à la même base adhésive, la pâte contenant donc au total 30 à 50 % de pigment. | Voici à quoi ressemble une couverture entièrement métallique lorsque deux bandes de tailles différentes sont combinées intentionnellement. |
| Instructions pour la sérigraphie et la coloration d'une encre nacrée | 5 à 20 % | La couleur ajoutée à une base nacrée existante | Dans quelle mesure une perle peut-elle être teintée avant que la couleur ajoutée ne masque l'effet au lieu de le modifier ? |
| pages de spécifications du fournisseur | Non précisé | — | La granulométrie est indiquée ; la concentration, non. La plupart des formulateurs travaillent dans cette zone d'ombre. |
Pris dans leur ensemble, les résultats du tableau mettent en évidence un point essentiel : le pourcentage de nacre est dénué de sens sans son dénominateur, et ces dénominateurs diffèrent d’un ordre de grandeur entre une pâte prête à l’emploi et une teinte ajoutée à une encre existante. Avant de comparer deux fournisseurs, demandez lequel est proposé.
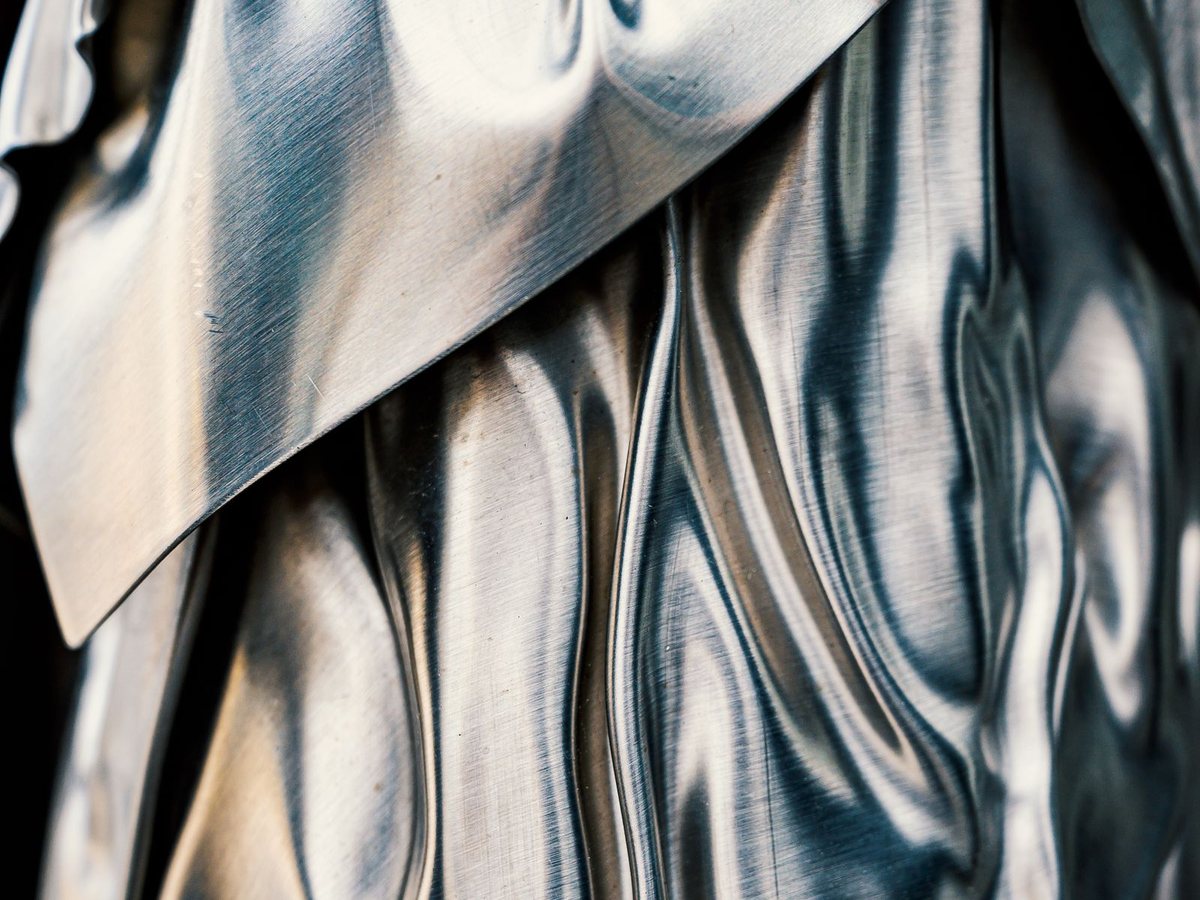
Fig. 7 — Même effet avec l'argent. Le choix de la couverture dépend autant de l'épaisseur du film que de la charge.
Le matériau nacré standard est disponible à partir de 25 kg, avec des bandes fines, moyennes et grossières au sein d'une même couleur. Le blanc argenté est généralement le point de départ pour une impression satinée ou métallisée sur vêtements et textiles d'ameublement. Les couleurs d'interférence viennent ensuite et sont plus visibles sur un fond foncé. Une couleur personnalisée est également disponible à partir de 25 kg. Pour un premier essai, un échantillon personnalisé, conçu en fonction de votre système de pâte et du maillage souhaité, vous apportera des informations plus pertinentes qu'un catalogue de teintes.
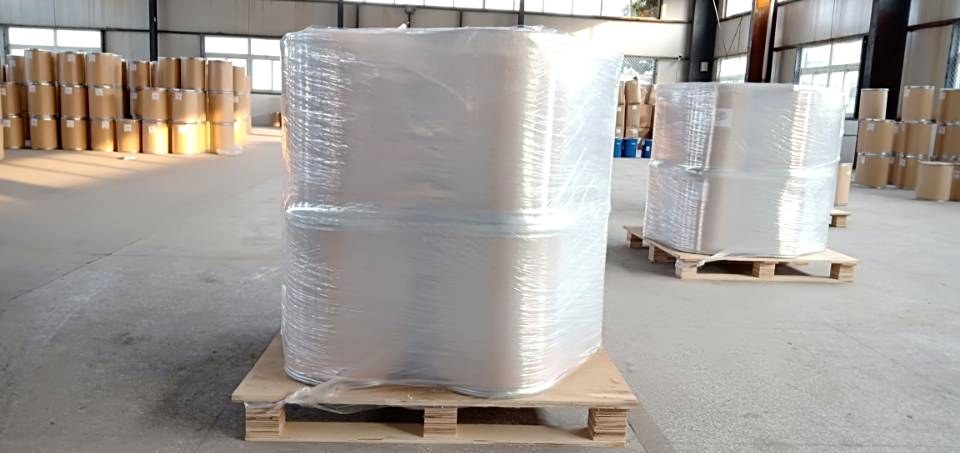
Fig. 8 — Fûts en fibres, filmés et palettisés avant expédition. Le fût de 25 kg est le format le plus couramment reçu par les clients du secteur textile.
Les fenêtres de qualité, les surfaces traitées et la gamme complète de couleurs se trouvent dans un seul fichier : le nuancier de pigments nacrés Couvre la série standard. Trois pages à ouvrir ensuite : perle blanc argenté pour l'effet de base sur les imprimés vestimentaires, poudres de mica interférentielles et irisées pour les couleurs dépendant de l'angle, et autres applications pour les processus qui n'ont pas de catégorie propre.
Peut-on utiliser un pigment nacré pour teindre un tissu ?
Non. La teinture consiste à imprégner la fibre de couleur. Un pigment à effet à base de mica est une plaquette insoluble d'environ 5 à 100 µm de diamètre, bien trop grande pour pénétrer dans une fibre et sans capacité chimique permettant sa liaison. Il peut être imprimé ou déposé en surface, un procédé différent avec un mécanisme de fixation différent.
Peut-on l'utiliser pour fabriquer une fibre ou un filament de perle ?
Ces matériaux ne conviennent pas. Le filage à l'état fondu s'effectue entre 260 et 290 °C et nécessite une dispersion submicronique au sein du polymère ; un pigment à effet plaquettaire perdrait sa structure et sa taille. L'impression et le revêtement de surface après fabrication du tissu sont les solutions envisageables.
Seules les zones nacrées ont déteint. Le pigment est-il en cause ?
Généralement non. Les paillettes réfléchissent la chaleur rayonnante, ce qui fait que la zone traitée sèche plus tard que la couleur unie adjacente et que son liant est moins réticulé. Appliquez la même pâte avec un temps de séchage plus long avant de changer de pigment. Ce simple changement résout la plupart de ces problèmes.
Quelle quantité faut-il mettre dans la pâte ?
Ajustez d'abord la maille et le poids du film sec. Augmentez ensuite la dose jusqu'à ce que le tissu ne soit plus visible, et arrêtez-vous là. Au-delà, l'impression devient plus dense, le toucher plus rigide et l'écran se bouche plus fréquemment, tandis que l'aspect métallique reste quasiment inchangé.
Si le problème de lavage persiste, veuillez nous fournir quatre informations : le nombre de mailles, votre programme de polymérisation actuel, la famille de liant et le test de lavage appliqué par votre client. Ces éléments nous permettront de classer votre cas dans l'une des catégories ci-dessus, et nous vous indiquerons la gamme de tailles et la charge correspondantes, ainsi que les documents que nous pouvons fournir pour votre marché. Un échantillon personnalisé, conçu en fonction de votre pâte et du nombre de mailles souhaité, vous permettra ensuite de vérifier la réponse sur tissu plutôt que sur papier. Indiquez-nous donc le nombre de mailles que vous utilisez et nous adapterons l'échantillon en conséquence.
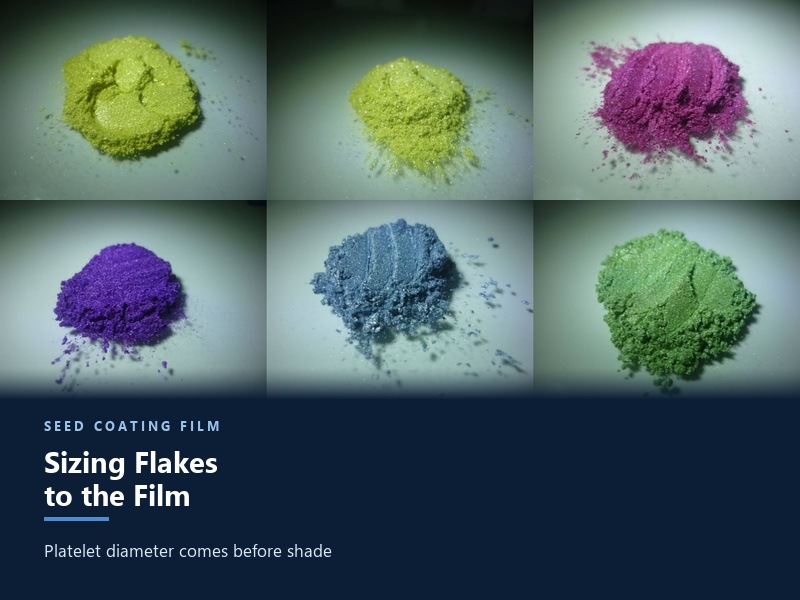
L'épaisseur d'un film d'enrobage de graine, une fois sec, est de 20 à 50 μm, tandis que celle d'une plaquette de perle est de 10 à 100 μm. La taille de la particule par rapport à celle du film détermine si la couleur reste sur la graine.
EN SAVOIR PLUS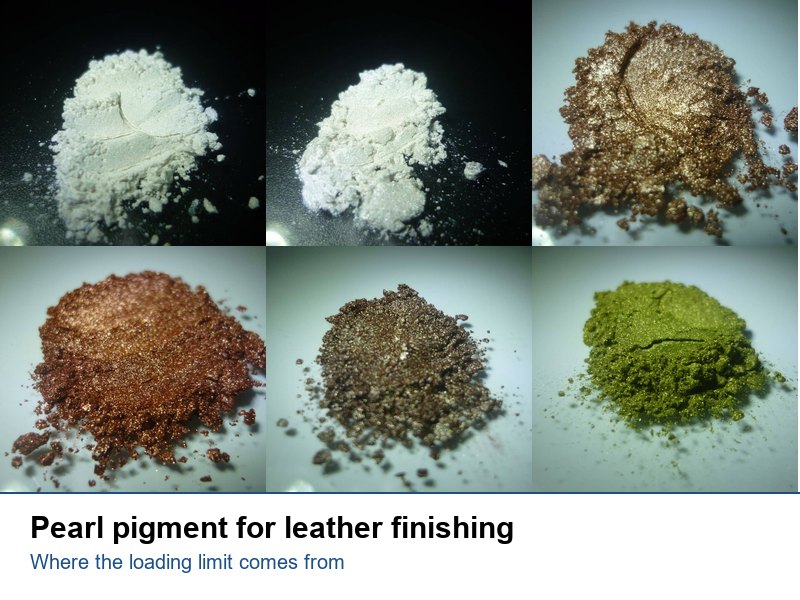
Le taux de nacre lors de la finition du cuir est limité par la résine restante entre les paillettes, et non par la brillance. Deux lignes, de quatre à huit pour cent, et un test de 50 000 cycles.
EN SAVOIR PLUS
Une tache nacrée s'estompe tandis que la couleur mate adjacente reste intacte. Les paillettes réfléchissent la chaleur rayonnante, ce qui explique le séchage tardif de cette tache. Il faut corriger le temps de séchage, pas le pigment.
EN SAVOIR PLUS
Le mica se dépose dans la cire fondue, la couleur restant ainsi hors de portée de la flamme. C'est la position, et non la quantité de cire, qui détermine si la couleur résiste à la combustion.
EN SAVOIR PLUS
Les pigments OVI (encres à variation optique) constituent la solution de choix pour l'authentification et l'impression de sécurité. Ils produisent des effets de changement de couleur spectaculaires, impossibles à reproduire par numérisation, photocopie ou impression standard. Chez Kolortek, notre gamme Chromashift offre une variation de couleur vérifiée sur plus de 17 combinaisons, répondant ainsi aux normes optiques et de durabilité rigoureuses exigées par les imprimeurs de sécurité et les marques du monde entier. Pour les équipes gérant des commandes importantes de pigments OVI, nous proposons des volumes flexibles, allant des échantillons de R&D aux productions commerciales complètes.
EN SAVOIR PLUS
L'encre à changement de couleur imprimée en miroir est intégrée au laminage, et non en surface. La résistance du paquet dépend de la charge, de la profondeur des alvéoles et d'une force de collage cible de 1,5 N/15 mm.
EN SAVOIR PLUS
 Français
 English
 Deutsch
 Русский
 Español
 Português