Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Pigments nacrés pour la finition du cuir : d’où provient la limite de charge ?
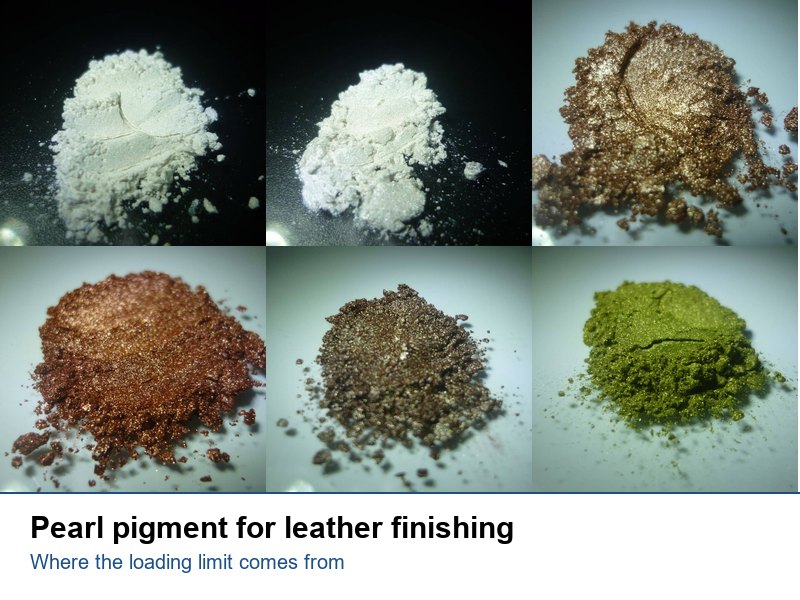
Le taux de nacre lors de la finition du cuir est limité par la résine restante entre les paillettes, et non par la brillance. Deux lignes, de quatre à huit pour cent, et un test de 50 000 cycles.
Un pigment nacré est incorporé dans une finition cuir à hauteur de 4 à 8 % du revêtement, et presque toutes les questions le concernant se rapportent à ce pourcentage. Au-delà, les paillettes cessent d'être enrobées de résine ; elles se collent les unes aux autres, et le film se détériore au niveau du pli plutôt qu'en surface. La limite supérieure est fixée par le liant, et non par l'éclat de l'effet.
Le cuir synthétique et le cuir véritable sont appliqués sur des équipements d'apparence similaire, mais dont le comportement est totalement différent. Sur une ligne de production de cuir synthétique, le revêtement est appliqué sur un papier protecteur puis retiré ; ainsi, la surface au toucher du sac fini est restée tournée vers le bas pendant toute la durée du processus. Sur une ligne de production de cuir véritable, le cuir est pulvérisé par le dessus, couche après couche, la dernière couche appliquée étant la première visible pour le client.
Cette simple différence change tout : dans quelle couche la nacre doit-elle être appliquée ? Notre guide des matériaux indique que l’effet doit être appliqué sur la couche de surface du cuir synthétique et sur la couche de finition du cuir véritable, sans toutefois expliquer cette différence de formulation. La raison ? Le papier antiadhésif. Un formulateur qui applique les mêmes pratiques que pour le cuir véritable sur une ligne de production synthétique applique le pigment trop profondément, le recouvrant ainsi sous la couche visible.
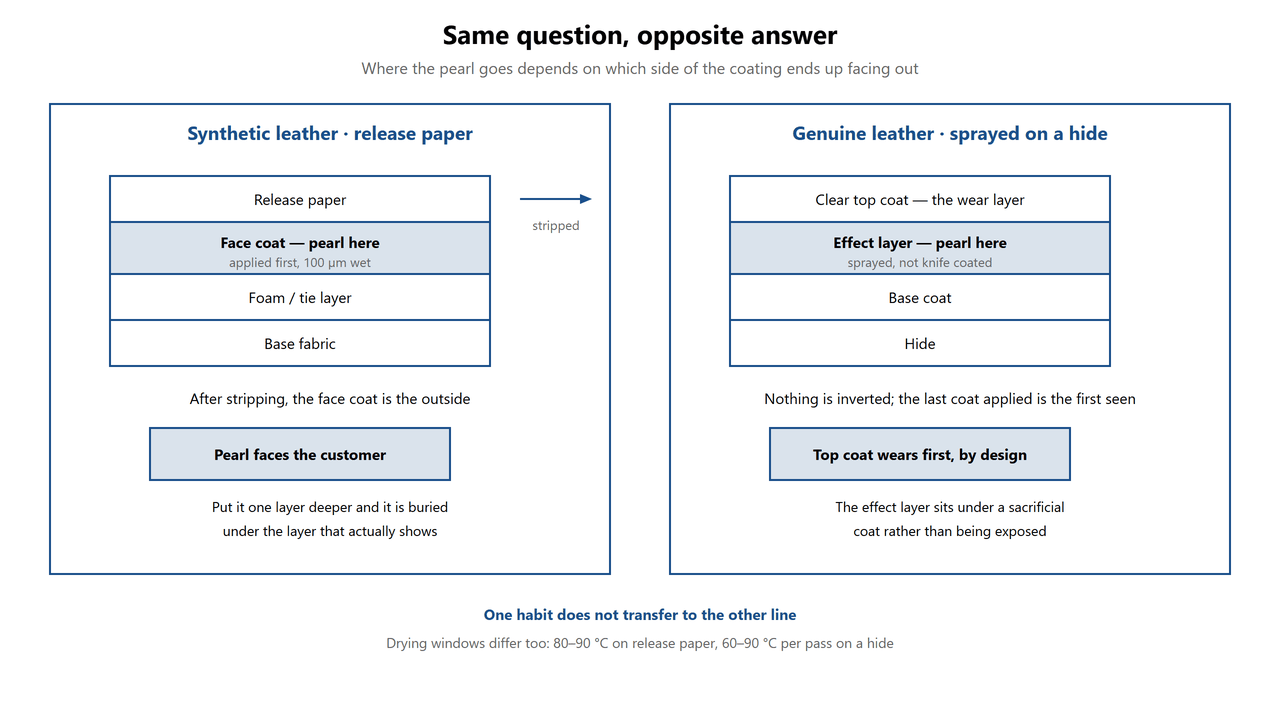
Fig. 1 — À une même question, deux réponses. Sur papier antiadhésif, le pigment est orienté vers le bas jusqu'à ce que le papier soit retiré ; sur une peau, il est orienté vers le haut dès le premier passage.
Un procédé documenté de fabrication de polyuréthane sans solvant comprend l'application d'une couche de surface humide de 100 µm, séchée à 80 °C pendant deux minutes, puis à 120 °C pendant deux minutes. La couche de mousse ou de liaison est ensuite appliquée à 350 µm et séchée entre 80 et 140 °C. Le tissu de base est laminé entre 120 et 140 °C, et le papier protecteur est retiré en dernier. Un second brevet, portant sur le même procédé de transfert, décrit un séchage de la couche de surface entre 80 et 90 °C, la ligne fonctionnant à une vitesse de 15 à 20 m/min.
Deux points importants sont à retenir. Premièrement, le pigment doit résister à une température de 80 à 120 °C sous forme de film sec, ce qui est le cas pour tous les pigments nacrés ; la chaleur n’est donc pas un facteur limitant. Deuxièmement, la couche de surface est un film mince (100 µm à l’état humide correspondent généralement à 20 à 50 µm à l’état sec), et une particule plus grosse que ce film dépassera de la surface. L’apprêtage doit précéder le choix de la couleur, car aucune nuance ne peut compenser une particule plus large que la couche qui la supporte.
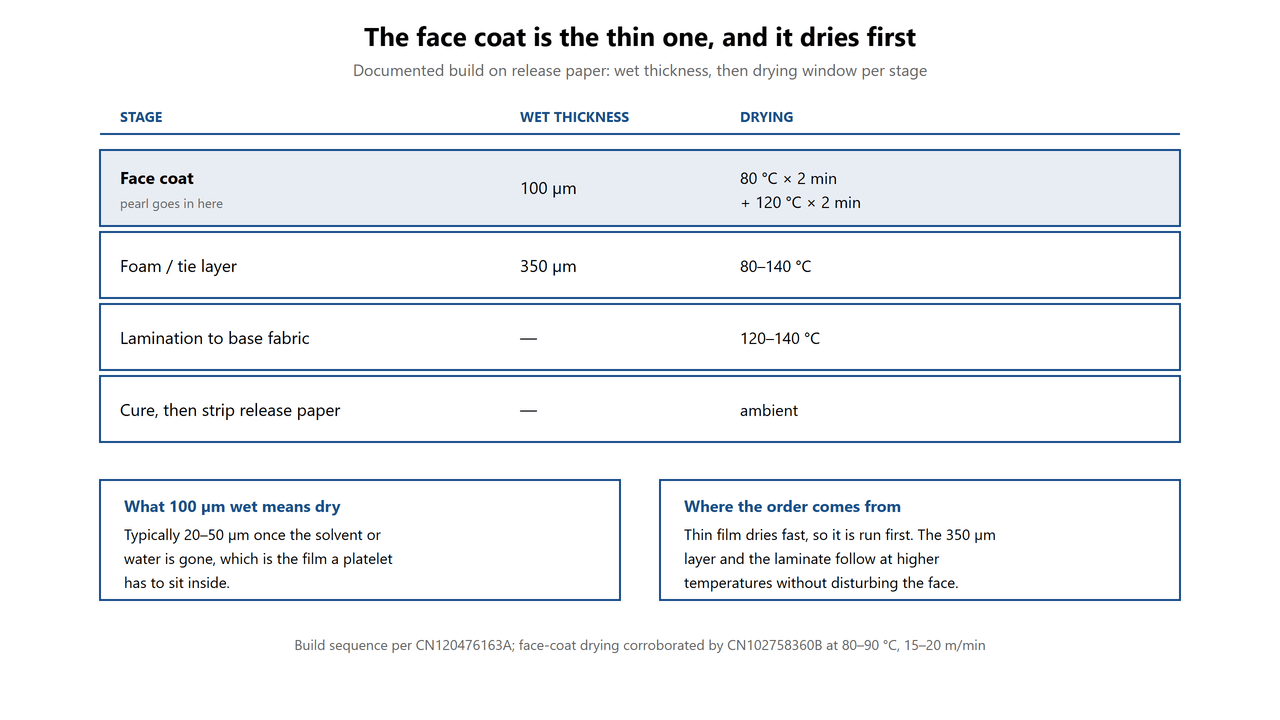
Fig. 2 — Accumulation sur le papier antiadhésif. La couche de surface est la fine couche située au bas de la pile jusqu'à ce que le papier soit retiré.
Avant qu'un pourcentage ait une signification, la granulométrie doit être définie. Notre gamme standard de nacres comprend une fine bande de 5 à 25 µm, une bande moyenne d'environ 10 à 60 µm et des particules plus grosses de 30 à 150 µm sur mica synthétique. Sur une couche de surface sèche d'une épaisseur d'environ 20 à 50 µm, la fine bande se loge à l'intérieur du film ; une particule de 150 µm, en revanche, ne s'y loge pas, quel que soit son dosage.
C’est pourquoi un dosage unique recommandé n’est pas pertinent en soi. Les mêmes 8 % qui laissent de la résine entre les fines paillettes permettent également de compacter les paillettes grossières les unes contre les autres. Pour le rembourrage, on privilégie généralement les paillettes fines pour un aspect satiné et une surface capable de supporter 500 frottements à sec ; le cuir fantaisie, quant à lui, peut supporter des paillettes moyennes ou grossières, car les paillettes sont destinées à être visibles et la résistance au frottement est moindre.
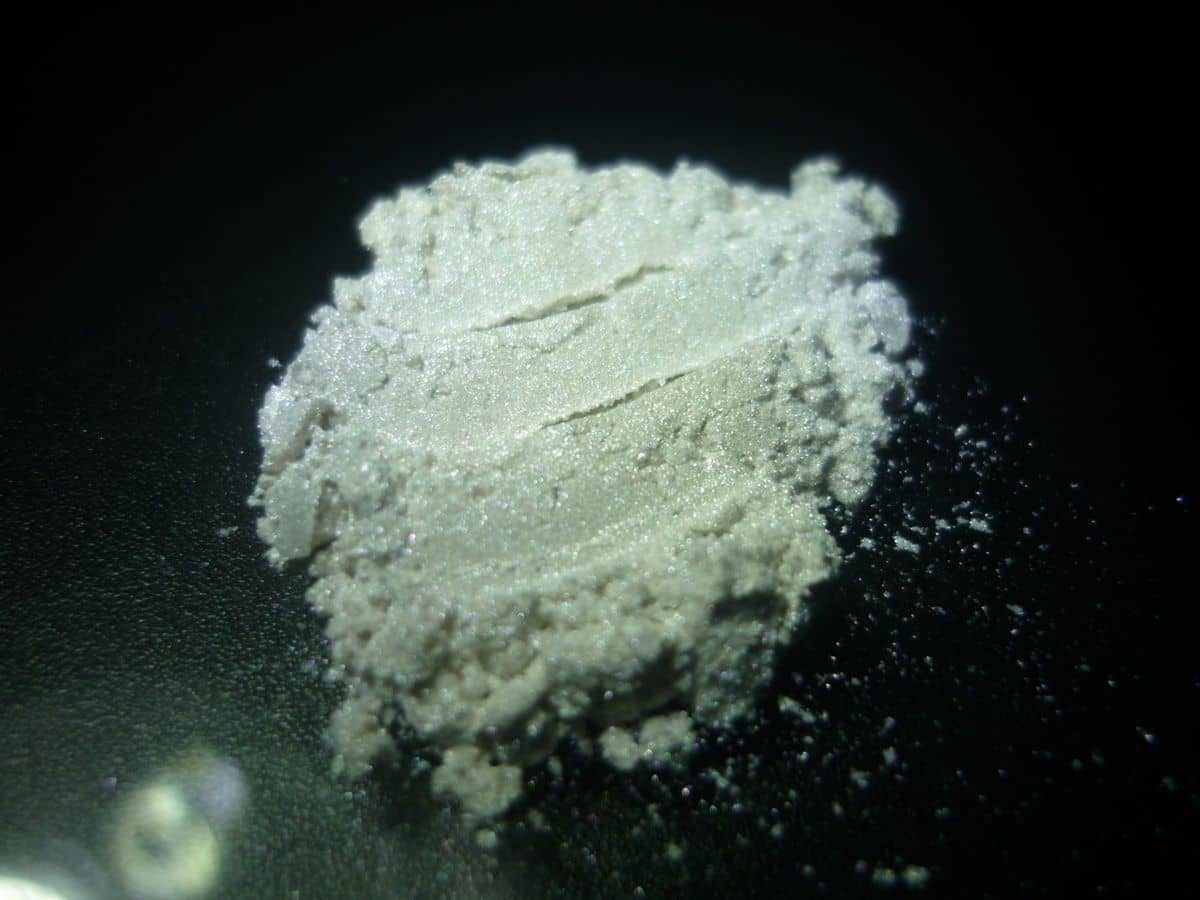
Fig. 3 — Une perle fine en poudre. La bande de 5 à 25 µm est celle qui s'insère dans une couche de surface sèche de 20 à 50 µm.
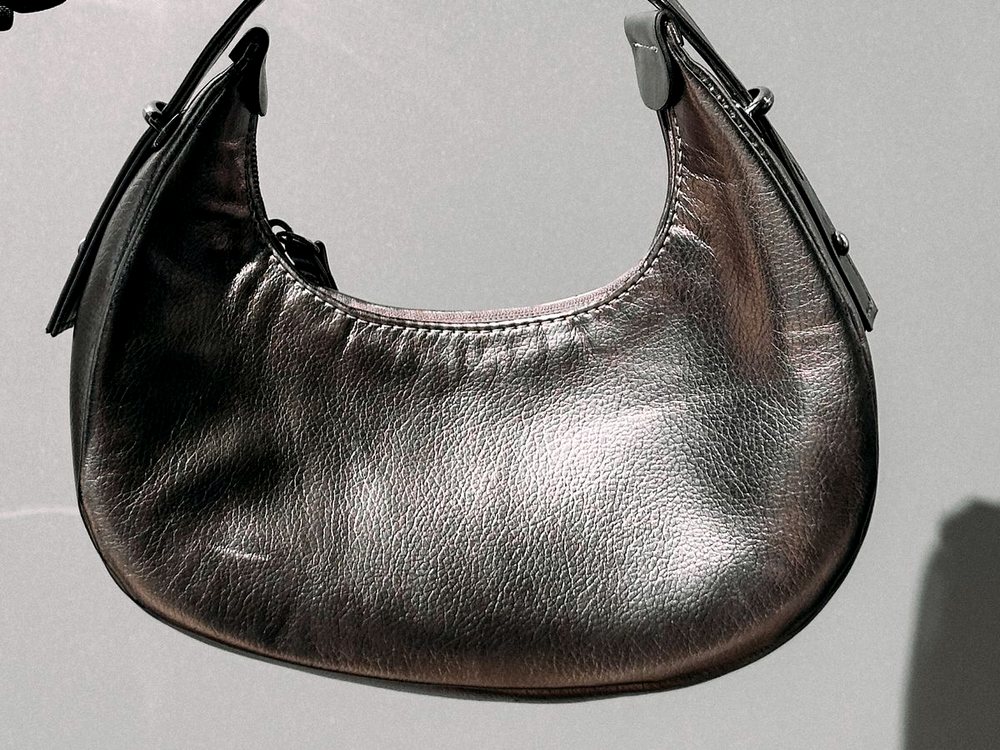
Fig. 4 — Finition métallique sur un sac en cuir pleine fleur. La perle est intégrée à la finition, laissant ainsi apparaître le grain du cuir.
Trois chiffres circulent pour une même décision, et ils ne sont pas contradictoires une fois qu'on voit par rapport à quoi chacun est mesuré.
| D'où provient ce chiffre ? | Chargement | Mesuré par rapport à | Ce que cela vous dit |
|---|---|---|---|
| Une formule de vernis de surface publiée pour le cuir PU métallisé brossé | 4,0–8,0 % perle, 5–50 µm | La formulation complète du revêtement de surface, avec du PU à 50,5–69,1 % et d'autres pigments à 9,9–16,5 % | La perle est un composant minoritaire. Le liant est majoritaire, et c'est ce rapport qui empêche les paillettes de se séparer. |
| Pâte d'entretien pour la finition du cuir véritable | 5 à 8 % | La pâte telle que mélangée, avant d'être diluée pour la pulvérisation | La valeur indiquée est inférieure à celle du PU car la pâte est plus concentrée qu'un mélange prêt à l'emploi. |
| Liquide de revêtement pour PU et cuir synthétique | 5 à 15 % | Le liquide d'enrobage, disponible en granulométries fines et grossières | L'extrémité la plus large représente une fourchette de valeurs, et non une valeur cible. Les qualités fines tolèrent une plus grande quantité de résine ; les qualités grossières, à 15 %, laissent peu de résine entre les paillettes. |
| pages de spécifications du fournisseur | Non précisé | — | Les tailles sont indiquées, mais pas les concentrations. C'est cette lacune que la plupart des formulateurs doivent combler. |
La défaillance de la partie supérieure est due à un problème géométrique plutôt qu'optique. À 4 %, les lamelles sont espacées et chacune est entourée de résine. À mesure que la charge augmente, cet espacement se réduit ; le film conserve son apparence, mais le liant entre les plaquettes adjacentes est désormais si fin qu'une flexion ne peut plus exercer de contrainte. Les listes de défauts de finition du cuir le mentionnent clairement : le décollement de la couche pigmentée est dû à un excès de pigment ou à une quantité insuffisante de liant, et ces deux affirmations sont équivalentes, même si elles sont interprétées de manière opposée.
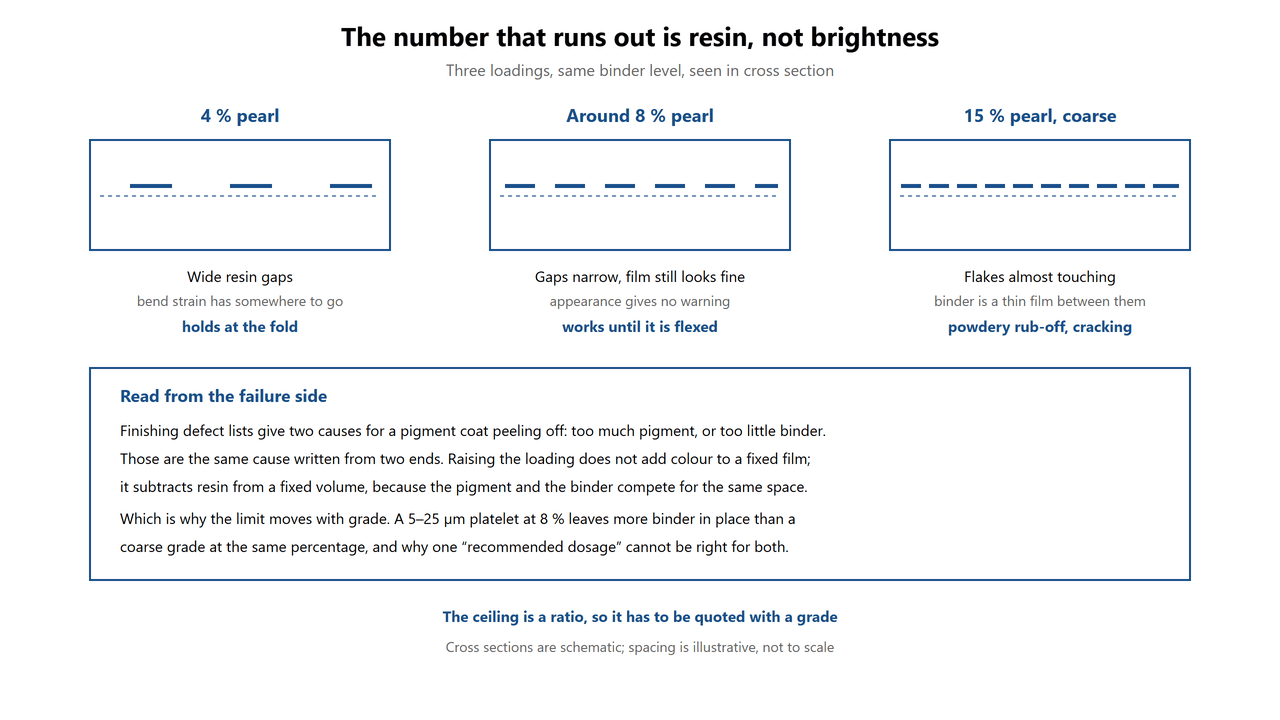
Fig. 5 — Ce que le taux de charge modifie réellement : c’est la quantité de résine entre les paillettes, et non la brillance, qui diminue.
La norme ISO 14931 fixe la résistance à la flexion du cuir d'habillement à 20 000 cycles pour le cuir aniline et à 50 000 cycles pour le cuir pigmenté, à sec, selon la norme ISO 5402-1. Elle exige également 50 frottements au feutre sec et 20 frottements au feutre humide, de grade 3 sur l'échelle de gris ou supérieur, une épaisseur de revêtement maximale de 0,15 mm et une adhérence de la finition d'au moins 2 N pour 10 mm. Pour le cuir d'ameublement, la norme ISO 18270 impose une résistance à la flexion de 500 cycles à sec (grade 4) et de 250 cycles à l'état humide.
On interprète généralement la comparaison à l'envers. Une finition pigmentée n'est pas soumise à des exigences moindres qu'un cuir aniline ; elle est soumise à deux fois et demie plus de cycles de flexion et à vingt-cinq fois plus de frottements, précisément parce qu'il existe un revêtement susceptible de s'écailler. Ainsi, lorsqu'un client demande si un pigment nacré résistera à 50 000 cycles, la réponse honnête est que la norme évalue le film et son adhérence au cuir, le pigment n'étant qu'un facteur parmi d'autres.
Ce contrôle pratique ne coûte qu'une chute de tissu. Pliez un échantillon fini le long d'une ligne, frottez-le d'avant en arrière à la main au niveau du pli et recherchez une ligne pâle indiquant que le revêtement commence à se détériorer plutôt qu'un changement de couleur. Un test de pliage sur la pièce réelle permet de détecter le défaut avant la production en série, et c'est précisément ce défaut que la machine de pliage est conçue pour repérer.
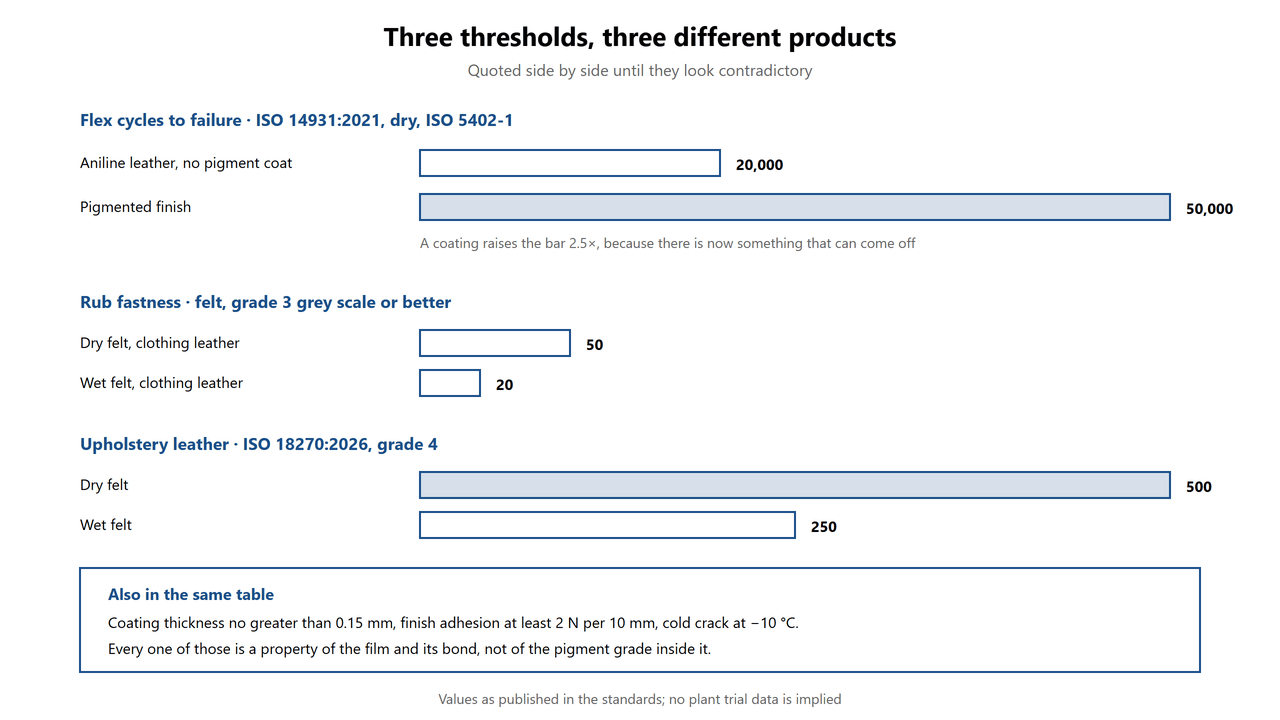
Fig. 6 — Trois seuils qui sont cités en regard les uns des autres. Ce ne sont pas des alternatives ; ils s’appliquent à des produits différents.
Un pigment nacré révèle sa couleur en réfléchissant la lumière sur des plaquettes qui, en principe, sont parfaitement planes. Lors de la pulvérisation d'un revêtement, ces plaquettes se déposent selon des angles aléatoires ; le film apparaît alors irrégulier, et ces irrégularités se déplacent lorsque la pièce est tournée. Les chaînes de production de cuir automobile remédient à ce problème par pulvérisation électrostatique et ajout d'additifs d'orientation, car un effet marbré ne peut être corrigé par l'ajout de pigment. Le même principe s'applique à la tige d'un sac ou d'une chaussure, où le revêtement est simplement pulvérisé avec un équipement moins sophistiqué.
Le second effet est plus discret et suscite davantage de plaintes. Un cuir véritable ou un rouleau de cuir synthétique présente une orientation particulière des plaquettes. Si l'on découpe des panneaux dans différentes directions, ces panneaux afficheront des teintes différentes sous le même éclairage, même s'ils proviennent du même lot. Les marques s'en aperçoivent dès la phase d'échantillonnage, lorsque deux échantillons censés être identiques ne le sont pas.
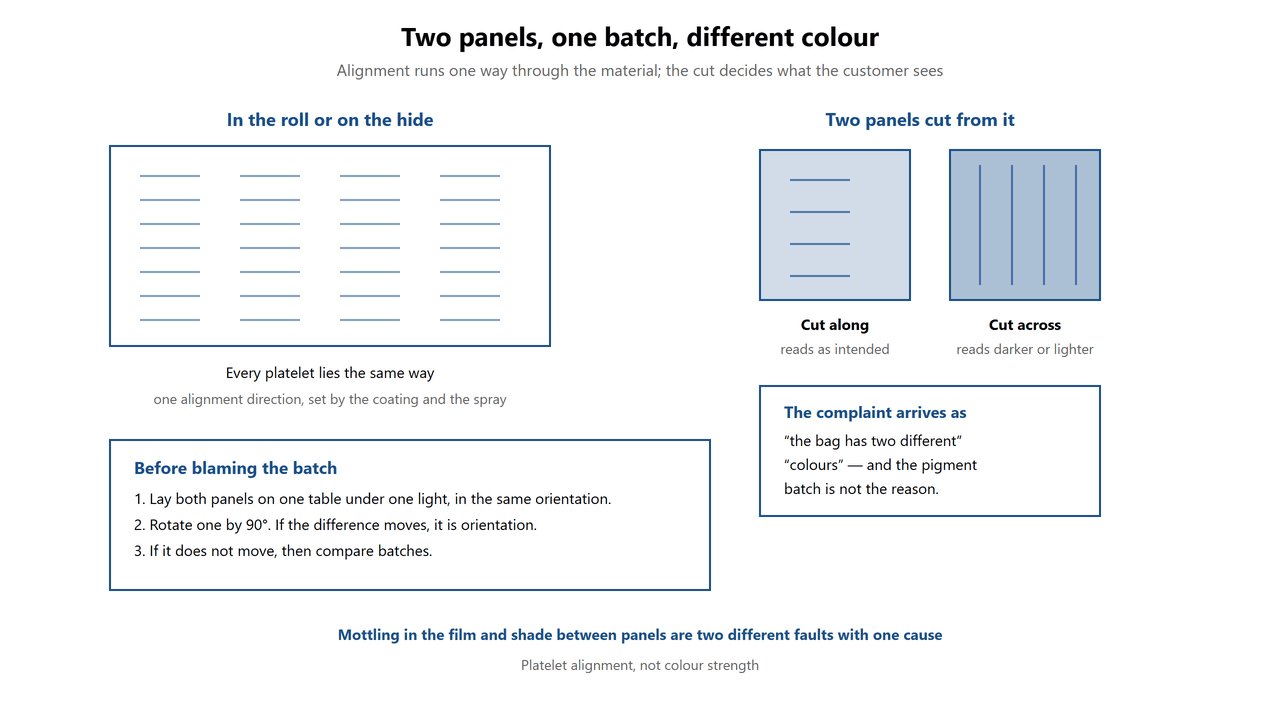
Fig. 7 — Pourquoi deux panneaux d'un même lot peuvent différer. Le sens d'alignement suit le sens du matériau ; le sens de coupe détermine ce que voit le client.
Du point de vue de la conformité, une seule phrase est défendable. Les pigments à effets à base de mica et de verre tirent leur couleur de revêtements inorganiques tels que le dioxyde de titane et l'oxyde de fer. Leur structure ne contient aucun groupe azoïque ; par conséquent, rien ne peut se rompre et libérer une amine aromatique réglementée au sens de l'article 43 de l'annexe XVII du règlement REACH, qui fixe la limite à 30 mg/kg pour les articles en cuir en contact prolongé avec la peau. Il s'agit d'une affirmation concernant l'absence d'une caractéristique structurelle, et non d'un résultat de test, et elle ne concerne qu'un seul article parmi d'autres.
Ce que nous ne pouvons pas affirmer avec autant de précision, c'est que le chrome hexavalent, mentionné à l'entrée 47 et limité à 3 mg/kg, provient du tannage et non d'un pigment de revêtement. Aucun choix de pigment ne permet donc de garantir la conformité d'une peau à cette limite. Les limites de formaldéhyde, définies dans les mêmes normes, concernent le système de finition. La conformité d'un article fini dépend de l'ensemble des colorants, du tannage et du processus de revêtement.
Une autre limite, car c'est l'affirmation qui nous est souvent faite plutôt qu'à nous-mêmes : une finition nacrée ne remplace pas durablement le marquage à chaud. La feuille métallique est pressée sur la surface et y adhère, ce qui lui permet de résister aux huiles et à l'alcool. Une couche nacrée, quant à elle, se dépose sur le cuir et est protégée par une couche de finition conçue pour s'user en premier. Lors d'un test de frottement ponctuel, la feuille métallique l'emporte. La couche nacrée offre en revanche une surface sans matrice, des dégradés, une variation de couleur selon l'angle et aucun coût d'outillage initial.
Les nacrés standards sont disponibles à partir de 25 kg, avec des bandes fines, moyennes et grosses dans la même couleur. Le blanc argenté, pour une finition satinée de tissus d'ameublement, et les couleurs interférentielles, pour le cuir fantaisie, sont les deux options de départ les plus courantes ; elles sont décrites sur les pages des gammes (liens ci-dessous). Une couleur sur mesure est également disponible à partir de 25 kg.
Pour les fenêtres de plain-pied, les surfaces traitées et toute la gamme de couleurs dans un seul fichier, le nuancier de pigments nacrés Couvre la série standard. Deux pages de séries à ouvrir ensuite : KT-100 blanc argenté pour la perle de base utilisée dans le revêtement des tissus d'ameublement et le cuir de mode, et perle d'or KT-300 pour des effets métalliques chauds. La plage d'interférence commence à poudres de mica interférentielles et irisées, ce qui explique le mécanisme optique que cette page laisse délibérément de côté.
Le pigment est-il appliqué dans la couche de finition ou dans la couche de base ?
Sur le papier protecteur, dans la couche de surface — celle appliquée en premier, qui devient la couche extérieure après décapage. Sur une peau pulvérisée directement, dans la couche d'effet sous la couche de finition transparente, afin que cette dernière puisse servir de couche d'usure.
Quelle granulométrie convient à un vernis à ongles fin ?
La bande de 5 à 25 µm, lorsque le film sec mesure environ 20 à 50 µm. Les grains plus grossiers sont destinés aux constructions plus épaisses et aux effets où la paillette doit être visible en tant que paillette.
Une finition nacrée peut-elle remplacer le marquage à chaud ?
Pas en cas d'abrasion. La feuille est collée à la surface et une couche nacrée est protégée par une couche de finition sacrificielle. La nacre l'emporte sur la surface couverte, les dégradés, la couleur variable selon l'angle et le coût d'outillage, mais s'avère moins performante en cas de frottement ponctuel.
L'épaisseur d'un film d'enrobage de graine, une fois sec, est de 20 à 50 μm, tandis que celle d'une plaquette de perle est de 10 à 100 μm. La taille de la particule par rapport à celle du film détermine si la couleur reste sur la graine.
EN SAVOIR PLUS
Le taux de nacre lors de la finition du cuir est limité par la résine restante entre les paillettes, et non par la brillance. Deux lignes, de quatre à huit pour cent, et un test de 50 000 cycles.
EN SAVOIR PLUS
Une tache nacrée s'estompe tandis que la couleur mate adjacente reste intacte. Les paillettes réfléchissent la chaleur rayonnante, ce qui explique le séchage tardif de cette tache. Il faut corriger le temps de séchage, pas le pigment.
EN SAVOIR PLUS
Le mica se dépose dans la cire fondue, la couleur restant ainsi hors de portée de la flamme. C'est la position, et non la quantité de cire, qui détermine si la couleur résiste à la combustion.
EN SAVOIR PLUS
 Français
 English
 Deutsch
 Русский
 Español
 Português